
錫メッキ(スズメッキ)加工事例 接続金具(銅素材)
電力メーカー向けの銅製接続金具(大:L90、小:L60)に、下地銅メッキ1μmを施工した後、光沢スズメッキを膜厚10μm形成した加工事例です。今回のポイントは、電気接続部品として使用される銅素材の金具に、下地銅メッキ+光[…..]
電力メーカー向けの銅製接続金具(大:L90、小:L60)に、下地銅メッキ1μmを施工した後、光沢スズメッキを膜厚10μm形成した加工事例です。今回のポイントは、電気接続部品として使用される銅素材の金具に、下地銅メッキ+光[…..]

ねじ部品に下地銅メッキ1μm+光沢スズメッキ6μmを施工し、メッキ後にベーキング処理を行った加工事例です。今回の重要な技術ポイントは、スズメッキの膜厚管理だけでなく、前処理からメッキ後まで水素脆性を考慮した工程で加工して[…..]

百式ガンダムに金メッキ加工してみた 製造業の展示会に出展した際に、参考出品として展示しました。お客様にブースに来ていただくために客寄せパンダ効果を狙いました。やっぱり、ガンダムは大人気です(笑) シルバー部分はニッケルメ[…..]
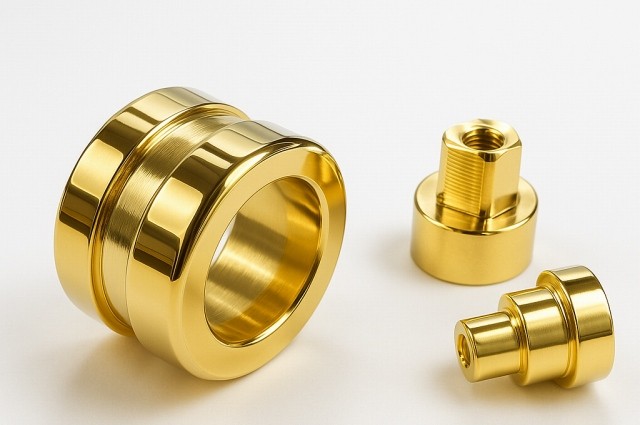
鉄素材の機械加工部品(φ40×t25)に下地研磨を行った後、膜厚10μmの硬質金メッキを施工した加工事例です。今回の大きな技術ポイントは、硬質金メッキを10μmという厚膜仕様で形成していることです。硬質金メッキは、一般的[…..]

鉄製の機械加工部品に梨地ホーニング処理を行った後、膜厚10μmの硬質クロムメッキを施工した加工事例です。今回のポイントは、機械加工された素材へそのまま硬質クロムメッキを施工するのではなく、前工程として梨地ホーニングを行い[…..]
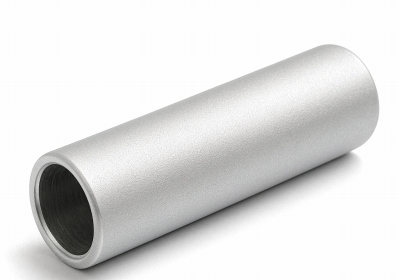
鉄素材 機械加工品のシャフトに梨地ホーニング 硬質クロムメッキ加工事例 本製品は、鉄製の機械加工シャフト(φ15×L200)に梨地ホーニング処理を行った後、膜厚20μmの硬質クロムメッキを施工した加工事例です。今回の技術[…..]

アルミ素材への硬質クロムメッキ加工事例 本製品は、アルミ製ロール(φ30×L200)の指定部分に、硬質クロムメッキを膜厚30μm形成し、最終工程としてバフ研磨を行った加工事例です。今回の重要な技術ポイントは、アルミ素[…..]

鉄素材 硬質クロムメッキ加工事例(下地ニッケル) 本製品は、鉄製のカバー(φ100×H60)にバフ研磨を行った後、下地ニッケルメッキを施工し、その上に膜厚1μmの硬質クロムメッキを形成した加工事例です。今回のポイントは、[…..]

部分メッキとは、製品の必要なポイントにだけメッキすることをいいます。コダマでは、レジストマスキング法を駆使した精密な部分メッキ加工、高速部分メッキ加工(筆メッキ)、テーピング、手塗り樹脂コーティング法による部分メッキ加工[…..]

真鍮製の小リング(外径φ60・内径φ50・t8)に、下地ニッケルメッキ5μmを施工した後、硬質金メッキを膜厚1μm形成した加工事例です。今回のポイントは、リング形状の製品に対して、外周部・内周部・平面部など形状の異なる各[…..]
