コンテンツナビゲーション
導電性・大電流・かじり防止・変色対策の課題を、銀メッキ加工で解決します
コダマは、大阪で工業用銀メッキ加工を行う表面処理メーカーです。EV化で需要が高まる高電流コネクタや端子に最適な超硬質銀メッキに対応、はんだ付け性を重視する半導体部品には無光沢銀メッキ、ブスバー、SUSボルト・ナットなど、導電性・熱伝導性・かじり防止・シール性が求められる部品に、用途に合わせた3種類の銀メッキを試作1個から1日10万個規模の量産加工まで対応しています。
硬質銀メッキ・光沢銀メッキ・無光沢銀メッキに対応。部分銀メッキや銀下地への金メッキもご相談いただけます。また、銀特有の課題である「変色(硫化)」を防ぐ変色防止処理や、お届け時のクオリティを保つ防錆梱包まで対応。お客様の「困った」を技術と安心でサポートします。
貴社の製品に、次のような課題はありませんか?
| コネクタ・端子・接点部品の接触抵抗を安定させたい | |
| コネクタ・スイッチ・電気接点部品の接触信頼性を高めたい | |
| SUSボルト・ナット・配管部品のかじりや焼付きを防ぎたい | |
| 銀メッキのシミ・変色をできるだけ抑えたい | |
| 硬質銀・超硬質銀・無光沢銀のどれが適しているか分からない | |
| 必要箇所だけ部分銀メッキを行い、コストを抑えたい |
コダマなら、銀メッキの導電性・硬度・変色対策・納期をまとめて相談できます
|
超硬質銀・硬質銀・光沢銀・無光沢銀、銀メッキ下地の金メッキ加工を提案EV充電端子、コネクタ、ブスバー、SUSボルト・ナットなど、用途や要求性能に応じて最適な銀メッキ仕様をご提案します。量産加工まで対応 |
シミ・変色を抑える工程管理銀メッキは変色しやすい為、純水洗浄、乾燥機の点検・清掃・温度管理、変色防止剤の採用などにより、シミや変色の発生を抑える工程管理を行っています。 |
膜厚管理・硬度管理・銀メッキ皮膜の有害物質管理硬質銀メッキでは、膜厚管理・皮膜硬度・皮膜中の有害物質の管理が重要です。テストピースによる硬度測定や膜厚管理を行い、品質の安定に取り組んでいます。銀メッキの膜厚実測・ばらつき・工程能力データを見る |


ぜひ図面・写真を添えてお問い合わせください。
形状や素材に合わせて最適な仕様をご提案します。
銀メッキとは|特長と機能
銀メッキは、金属表面に銀皮膜を形成し、優れた電気伝導性・熱伝導性・接触特性などを付与する表面処理です。
工業用途では、大電流端子・コネクタ・ブスバー・電極などの通電部品のほか、銀皮膜の潤滑性を利用したSUSボルト・ナットのかじり・焼付き防止、リードフレームの接合用途などにも利用されています。主な機能は次のとおりです。
- 優れた電気伝導性
- 優れた熱伝導性
- 低い接触抵抗
- かじり・焼付き防止
- 光反射性
- ボンディング性・接合性
銀メッキは要求性能に応じて、超硬質銀・硬質銀・光沢銀・無光沢銀を使い分けます。
銀メッキ加工が可能な最大対応サイズ
サイズ:縦400mm ×横400mm× 深さ600mm
2度付けメッキ(トンボ処理)でもOKの場合は、深さ1200mmまで対応可能
(境界部はうっすら境界跡が残ります) トンボ処理とは?
銀メッキ量産加工|1日の処理能力の目安
| ラックメッキ処理 | ||
| EV充電端子:約3,000個/日 | 大電流用コネクタ:約5,000個/日 | 銅ブスバー:2,000本程/日 |
| バレルメッキ処理 | ||
| 圧着端子・接点端子など 約10万個程/日 | ||
銀メッキの技術力
徹底した銀メッキ皮膜の膜厚管理・硬度管理・銀メッキ皮膜の有害物質管理
 銀メッキは、導電性やはんだ付け性だけでなく、皮膜の硬度も品質を左右する大切な要素です。しかし、銀メッキの硬度は管理を徹底しなければ変動しやすく、当社では、銀メッキ皮膜の硬度管理を重要な品質管理項目の一つとして位置づけ、日々の管理を徹底しています。
具体的には、毎朝1番にテストピースを用いて、マイクロビッカース硬度計による硬度測定を実施しています。銀メッキの硬度管理、車載向け銀メッキ、品質の見える化でお困りの際は、ぜひお気軽にご相談ください。
→銀メッキ皮膜の硬度測定 マイクロビッカース硬度計による10日間の実測データを見る
銀メッキの膜厚管理 ばらつき・膜厚はどの程度均一に仕上がるのか?
銅板6枚・108点を実測し、平均値・標準偏差・Cp・Cpkまで公開しています。→ 銀メッキの膜厚実測・ばらつき・工程能力データを見る
銀メッキ皮膜の有害物質管理 ICP実績データ
銀メッキの品質管理の一環として、実際の銀メッキ皮膜を第三者分析機関へ提出し、カドミウム Cd・鉛 Pb・水銀 Hg・六価クロム Cr(VI)・アンチモン Sbの含有量試験を定期的に実施しています。実際に取得したICP分析結果を公開しています。ChemSHERPAやRoHS適合証明書の発行も対応可能です。無光沢銀メッキ皮膜 ICP分析測定報告書・光沢銀(硬質銀Hv120)メッキ皮膜 ICP分析測定報告書・硬質銀メッキ皮膜(Hv190) ICP分析測定報告書
銀メッキの部分メッキ加工

部分メッキとは?必要なところだけ機能と価値を高める表面処理技術です。製品全体ではなく、必要な箇所にだけメッキを施す加工方法のことです。たとえば、電気接点部分には高い導電性が求められるため銀メッキを行い、それ以外の部分は素地のまま、または別の処理にすることで、機能性と経済性のバランスを取ることができます。
銀メッキと金メッキのWメッキ加工

Wメッキ(2色メッキ)とは?部分めっきが生み出す意匠性 部分メッキの応用の一つに、Wメッキ(2色メッキ)があります。一つの製品の中で異なる色味や異なる種類のメッキを組み合わせ、2つの機能や表情を持たせる加工です。
加工事例として、
銀メッキ対応素材
| 銅 | 銅合金 | 真鍮 | ベリリウム銅 |
| クロム銅 | テルル銅 | ステンレス鋼(SUS) | コバール |
| インコネル | 鉄 | 工具鋼 | 焼入れ鋼 |
| アルミニウム | アルミニウム合金 | チタン | 925シルバー |
| 超硬 | タングステン | モリブデン |
下地メッキとして、銅メッキ、ニッケルメッキを施すことが可能です。
銀メッキで変色対策、シミを発生させないメッキ加工をしています乾燥工程でメッキ表面にシミが出来ない対策をしています。・乾燥機内の温度を高温にしない ・ 乾燥機内の定期的な清掃と点検 ・ 環境のよい場所で製品を保管 銀メッキは、使用環境や保管状態によって変色が起こりやすいメッキです。コダマでは、最終水洗に電気伝導率1μS/cm以下の純水を使用し、乾燥機内の点検・清掃・温度管理、変色防止剤の採用などにより、シミや変色の発生を抑える工程管理を行っています。⇒ メッキのシミ・乾燥シミ・変色の原因と対策 |
硬質銀・光沢銀・無光沢銀の違い
| 比較項目 | 硬質 | 光沢銀 | 無光沢銀 |
| 銀純度 | 約99.2% | 約99.4% | 約99.9% |
| 皮膜硬度 | Hv170〜200程度 | Hv110〜135程度 | Hv80〜100程度 |
| 外観 | 光沢 | 光沢 | 無光沢 |
| 導電性 | ◎ | ◎ | ◎ |
| 耐摩耗性 | ◎ | 〇 | △ |
| 挿抜用途 | ◎ | 〇 | △ |
| 厚付け | 〇 | 〇 | ◎ |
| かじり防止 | 〇 | 〇 | ◎ |
| 主用途 | EV端子・大電流コネクタ | 端子・接点・反射用途 | ブスバー・ボルト・ナット・リードフレーム |
※実際の仕様は素材、膜厚、使用環境、接触条件などにより選定。
硬質銀メッキ(超硬質~硬質銀)
特長:耐摩耗性、挿抜耐久性が求められる端子部品やコネクタに適した銀メッキです。
主な用途:EV充電端子、パワートレイン系統端子、大電流用コネクタ、高電圧用端子、重電関連部品など
めっき外観: 光沢 b(ブライト) 最も光沢感があります。
 |
硬質銀メッキは、銀の優れた導電性を活かしながら、皮膜硬度と耐摩耗性を高めた工業用銀メッキです。 コダマではHv170〜200程度の硬質銀メッキに対応しており、挿抜や摺動を繰り返すEV充電端子、大電流コネクタ、高電圧端子、パワートレイン関連部品などに採用され量産加工されています。
膜厚だけでなく皮膜硬度も品質管理項目として測定しています。 |
光沢銀メッキ
特長:光沢外観と機能性を両立した銀メッキです。
主な用途:コネクタ、端子、スイッチ類、LED照明の反射板、鉄道関連製品、産業用電力コネクタ
めっき外観: 光沢 b(ブライト)
無光沢銀メッキ
特長:かじり防止、低抵抗率、導電性が1番素晴らしい・展延性・シール性に優れる・肉厚メッキに向く
主な用途:導体板やブスバー、シール性を利用したOリング、潤滑性を利用した固体潤滑皮膜 として軸受けケーシング、断路器、変圧器端子、配電盤などの用途に適しています。
めっき外観: 無光沢 m(マット)
 |
無光沢銀メッキは、銀純度99.9%程度の高純度な銀皮膜を形成する銀メッキです。優れた導電性・熱伝導性・展延性を持ち、厚付けにも適しています。ブスバー、導体板、リードフレーム、配電盤・変圧器部品などのほか、銀の潤滑性を利用してSUSボルト・ナットのかじり・焼付き防止にも使用されます。 コダマでは、素材・形状・膜厚・使用環境に応じて、下地メッキや変色防止処理を組み合わせた仕様をご提案します。 |
銀メッキ加工事例
硬質銀メッキ加工事例
Hv190程度と高硬度で耐摩耗性が高い・反射性能が良い
|
|
 |
光沢銀メッキ加工事例
光沢外観と機能性を両立した銀メッキ
 |
 |
無光沢銀メッキ(純銀メッキ)
導電性が最高性能・シール性が高い
 |
 |
|
|
|


|
お客様の声をもとに、品質・納期・対応力を改善しています 株式会社コダマでは、品質・納期・対応力の向上を目的に、お客様満足度アンケート調査を実施し、その結果を14年連続で公表しています。 いただいたご意見を社内で共有し、金メッキ・銀メッキ・スズメッキをはじめとする各種表面処理の品質改善に活かしています。初めてのお客様にも安心してご相談いただけるよう、これからもお客様の声を大切にしたものづくりを続けてまいります。Google口コミのお客様からの声もご覧いただけます |
メールや電話でのご相談は、「これ、銀メッキで合ってますか?」というレベルでも大歓迎です。安心してお問い合わせください。
銀メッキ加工工程
|
銀メッキ加工工程の動画(2:31) |
銀メッキ加工動画 受入検査から工程管理を経て、出荷検査まで、多くの人が携わっています。コダマでは、様々な機能性を持たせた高品質な銀メッキ皮膜をご提供するため、品質管理・工程管理の徹底に力を入れています。 |
| 準備・ラッキング工程 0:00 | 製品を治具にラッキングします。 |
| 1 中性脱脂 0:14 | アルカリ脱脂の後に中性脱脂を併用することで様々な汚れを洗浄しています。 |
| 2 超音波洗浄 | 超音波によって、液体に生じた真空の気泡が破裂する際の衝撃波を利用した洗浄方法 |
| 3 電解脱脂 0:33 | 電解脱脂工程は、浸漬脱脂で取り除くことのできない、微細な凹凸面に付着したバフカスや焼き入れのスケールを、多量のガスの圧力で取り除くために行います。 |
| 4 活性化 0:43 | 酸活性工程は、メッキ前に素材を活性化させ、メッキを付きやすくするために行います。鉄系・硫黄快削鋼・銅合金など素材にマッチした活性化を行います。 |
| 5 銅ストライク 0:53 | 素材を活性しながら、上層のメッキ皮膜との密着力を高める接着剤のような役目をします。 |
|
6 銀ストライク |
銀メッキが置換することなく、緻密にメッキし上層のメッキ皮膜との密着力を高める接着剤のような役目をします。 |
| 7 銀メッキ 1:30 | 銀メッキは、外観、純度、機能、目的に合わせて、純銀メッキ、硬質銀メッキなど選ばれます。 |
| 8 変色防止 2:01 | 銀メッキは変色しやすいメッキなので、変色防止工程をいれると表面が変色しにくくなります。 |
| 各工程間は水洗いが入ります |
発注する際の注意点: 銀メッキ加工を依頼する際に必要な情報
お問合せの前にお客様にご確認いただきたいポイントをご案内します。
 |
 |
 |
 |
コダマメッキ加工依頼お取引の流れ
銀メッキ加工の費用が決まる要素
銀メッキ加工の費用は、銀メッキの種類、膜厚、素材、製品サイズ、数量、下地メッキ、マスキングの有無、変色防止処理、検査条件、納期によって変わります。必要な箇所だけに銀メッキを施す部分銀メッキを活用することで、機能性を確保しながらコストを抑えられる場合があります。図面やサンプル段階からでもご相談ください。
メールや電話でのご相談は、「これ、銀メッキで合ってますか?」というレベルでも大歓迎です。安心してお問い合わせください。
銀メッキと錫メッキの違いとは? 導電性・耐熱性・はんだ付け性・コストを比較
| 比較項目 | 錫メッキ(スズメッキ) | 銀メッキ |
|---|---|---|
| 主な目的 | はんだ付け性、導電性、圧着性 | 高い導電性、低い接触抵抗、耐熱性 |
| 導電性 | 〇良好 | ◎非常に優れる |
| はんだ付け性 | ◎非常に優れる | 〇良好 |
| 接触抵抗 | 〇比較的低い | ◎非常に低い |
| コスト | ◎比較的抑えやすい | △スズより高い |
| ウィスカー | △発生リスクがある | 〇基本的に問題になりにくい |
| 変色 | 〇保管環境により発生する | △硫化変色が発生しやすい |
| 耐熱性 | 使用温度に注意が必要 | スズより優れる |
| 主な用途 | 端子、コネクタ、圧着端子 | 大電流接点、ブスバー、電極、スイッチ |
| 選び方 | はんだ付け性とコスト重視 | 導電性と接触信頼性重視 |
その他の銀メッキ加工の用途事例
| ・トルク重視 半導体検査装置用SUSボルト・かじり防止 SUSナットにネジに部分銀メッキ |
| ・かじり防止 プラグ・バックシェルコネクター |
| ・コネクター・スイッチ・ブスバーなどの電気接点部品への銀メッキ |
| ・計測機器部品、精密機械部品への銀メッキ |
| ・自動車関連・弱電・IT関連・産業機器の切削加工部品への硬質銀メッキ |
| ・焼付け防止やシール性 機械加工部品、プレス加工品への銀メッキ |
| ・ステンレス SUS配管 チューブ 細管内面に銀メッキ |
| ・精密バネ・軸受けに銀メッキ |
各種マスキング・部分的な銀メッキ加工なども特急でご対応できます。
銀メッキ加工の技術者が語る、品質安定のポイント
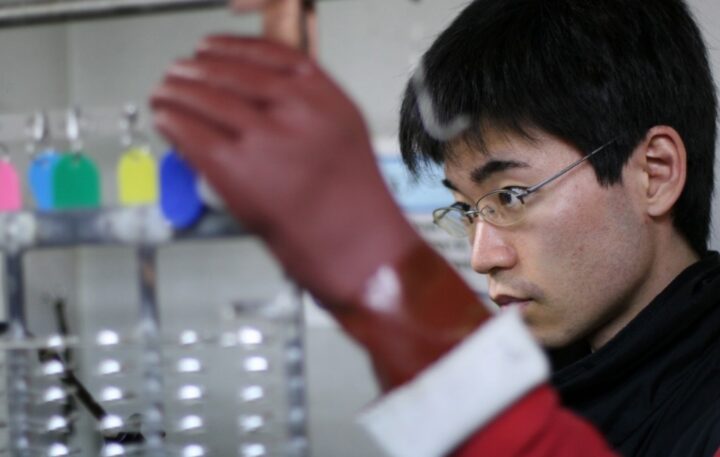 |
銀メッキラインは、1級めっき技能士 石川さんを中心に工程管理・皮膜硬度管理を行っています。硬質銀メッキ、無光沢銀メッキ、部分銀メッキなど、用途に応じた仕様提案と安定した品質管理に取り組んでいます。
銀メッキでは、銀の種類や膜厚、下地処理、電流条件を細かく調整しています。特に端子や接点部品では、導電性だけでなく、硬度管理、耐摩耗性や接触抵抗、変色への配慮も重要です。
|
銀メッキ加工の検査員が語る、品質安定のポイント
 |
銀メッキの検査では、外観だけでなく、膜厚や変色、シミ、キズ、密着状態まで細かく確認しています。特に銀メッキは、保管環境や乾燥状態によって変色が起こりやすいため、梱包方法や検査時の手袋の材質など、検査時の見極めが重要です。 また、端子や接点部品では、必要な部分に適切な膜厚が確保されているか、部分メッキの境界が図面どおりかも確認します。 小さな変化を見逃さず、製造担当者と情報を共有しながら、不具合を次の工程へ流さないことが品質安定につながると考えています。
|
銀メッキ加工の問題解決Q&A
| Q.銀メッキの変色の原因と銀メッキの変色対策はこちら |
| Q. 銀メッキの電気抵抗はメッキ膜厚で変わりますか |
| Q. 銀メッキのかじり防止とは、どういったものでしょうか |
| Q. アンチモンを含まない銀メッキできますか |
| Q.銀メッキの色調が黄色味になる理由とは |
| Q.銀メッキの外観の違いで光沢、半光沢、無光沢の基準、決まりはありますか。 |
| Q.銀ろう付け後に銀メッキは可能?密着不良の原因と対策 |
銀メッキ(スズメッキ)関連記事
図面・写真を送って銀メッキ見積りを依頼する
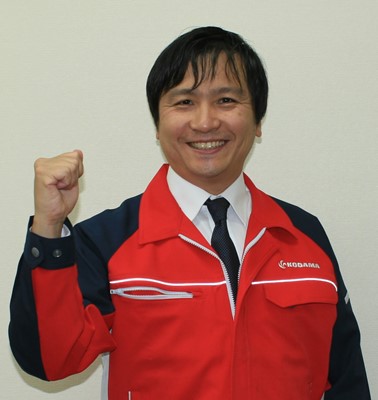
この銀メッキ記事の技術監修者:株式会社コダマ 児玉義弘 特級めっき技能士 実務経験30年以上
|
株式会社コダマ 専務取締役 児玉義弘 めっき加工の実務経験は30年以上。金メッキ、銀メッキ、スズメッキを中心とした工業用表面処理について、加工条件の検討、品質管理、不具合対策、技術相談に携わってきました。 大学卒業後、電子部品のめっき加工を得意とする東京都内のめっきメーカーで、金・銀・スズ・ニッケル・銅メッキの加工技術と品質管理を学びました。その後、株式会社コダマにて、製造現場、品質保証、営業、技術提案を経験しています。 本ページでは、銀メッキの種類と用途、導電性、接触抵抗、皮膜硬度、耐摩耗性、かじり防止、変色対策、下地処理、対応素材、膜厚管理に関する技術情報を確認・監修しています。 保有資格
主な専門分野
最終確認日:2026年7月23日 |
