
機械加工品に梨地ホーニング 硬質クロムメッキ加工
鉄製の機械加工部品に梨地ホーニング処理を行った後、膜厚10μmの硬質クロムメッキを施工した加工事例です。今回のポイントは、機械加工された素材へそのまま硬質クロムメッキを施工するのではなく、前工程として梨地ホーニングを行い[…..]
鉄製の機械加工部品に梨地ホーニング処理を行った後、膜厚10μmの硬質クロムメッキを施工した加工事例です。今回のポイントは、機械加工された素材へそのまま硬質クロムメッキを施工するのではなく、前工程として梨地ホーニングを行い[…..]
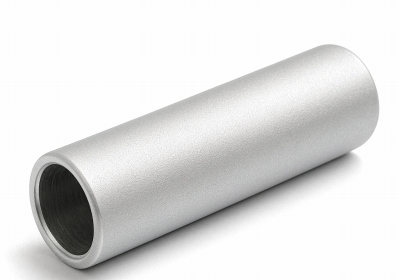
鉄素材 機械加工品のシャフトに梨地ホーニング 硬質クロムメッキ加工事例 本製品は、鉄製の機械加工シャフト(φ15×L200)に梨地ホーニング処理を行った後、膜厚20μmの硬質クロムメッキを施工した加工事例です。今回の技術[…..]

アルミ素材への硬質クロムメッキ加工事例 本製品は、アルミ製ロール(φ30×L200)の指定部分に、硬質クロムメッキを膜厚30μm形成し、最終工程としてバフ研磨を行った加工事例です。今回の重要な技術ポイントは、アルミ素[…..]

鉄素材 硬質クロムメッキ加工事例(下地ニッケル) 本製品は、鉄製のカバー(φ100×H60)にバフ研磨を行った後、下地ニッケルメッキを施工し、その上に膜厚1μmの硬質クロムメッキを形成した加工事例です。今回のポイントは、[…..]
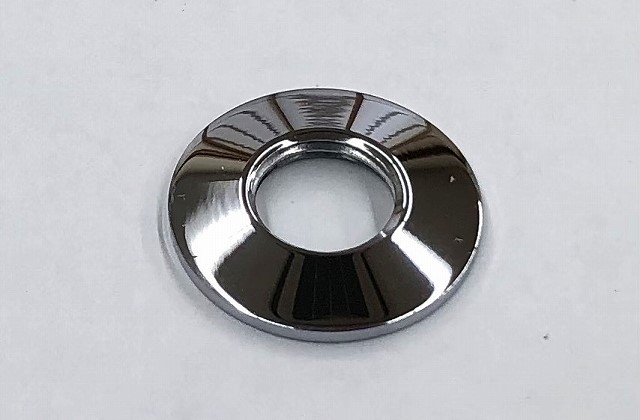
鉄素材のワッシャーに硬質クロムメッキ加工事例 本製品は、鉄製ワッシャー(φ30×t3)に下地研磨を行い、膜厚12μmの硬質クロムメッキを施工した事例です。ワッシャーは比較的シンプルな形状ですが、硬質クロムメッキでは、外周[…..]
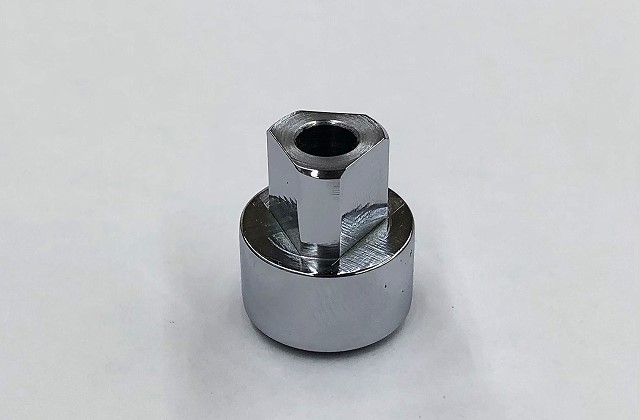
鉄素材の切削加工のナットに硬質クロムメッキ加工事例 本製品は、鉄製の切削加工ナット(φ20×L40)に下地研磨を行い、膜厚10μmの硬質クロムメッキを施工した事例です。今回の加工で特に重要となったのが、複数個を同時にラッ[…..]
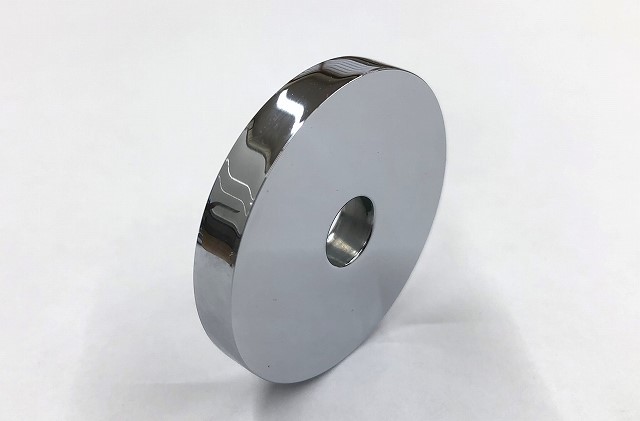
鉄素材 切削加工のフランジに硬質クロムメッキ加工事例 本製品は、鉄製の切削加工フランジ(φ70×L8)に下地研磨を行い、膜厚20μmの硬質クロムメッキを施工した事例です。今回の加工で特に注意したポイントは、製品表面へのキ[…..]
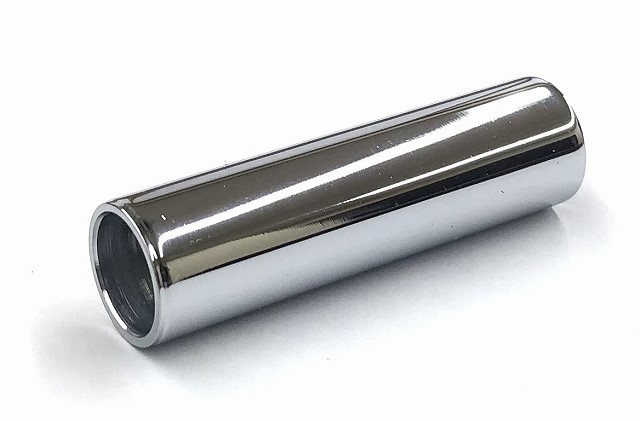
鉄素材 機械加工品のシャフトに硬質クロムメッキ加工事例 本製品は、鉄製の機械加工シャフト(φ15×L200)に下地研磨を行い、指定された外周部へ膜厚20μmの硬質クロムメッキを施工した事例です。今回の技術ポイントは、単に[…..]
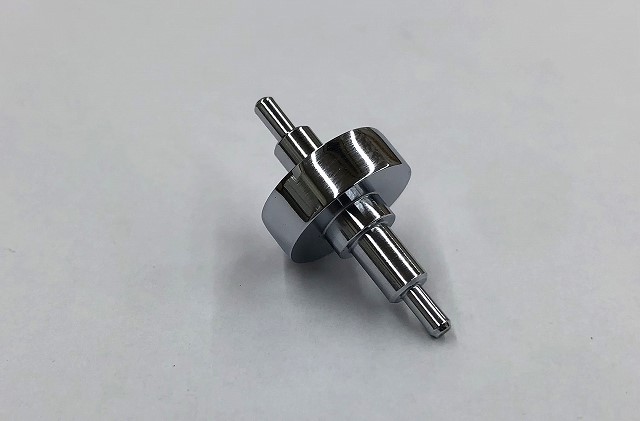
切削加工のノズル製品に硬質クロムメッキ加工事例 ノズルのように段差や首下を持つ切削加工部品では、製品形状によって電流密度に差が生じ、軸部の首下や段差付近に硬質クロムメッキが付きにくくなる「つき回り不良」が発生しやすくなり[…..]

軸・シャフト形状の切削加工部品では、段差部や首下部分に電流が回り込みにくく、外周部に比べて硬質クロムメッキが薄くなる「つき回り不良」が発生しやすくなります。本製品は、φ25×L60の鉄製切削加工部品に、下地研磨後、膜厚1[…..]
