コンテンツナビゲーション
| 無光沢ニッケルメッキ特長 | 対応サイズ | ニッケルメッキ技術力 | 対応素材 |
| ニッケルメッキ加工工程 | ニッケルメッキ事例 | ニッケルメッキQ&A | ニッケルメッキ関連記事 |

無光沢ニッケルメッキ加工 ・ 光沢ニッケルメッキ加工
無光沢ニッケルメッキとは?特徴・硬度・用途を解説
無光沢ニッケルメッキとは、光沢を抑えた外観を持つニッケルメッキの一種です。工業用途では、外観だけでなく、皮膜の柔軟性、内部応力、溶接性、ろう付け性などの機能特性が重視されます。株式会社コダマでは、スルファミン酸ニッケル浴を使用した無光沢ニッケルメッキ加工に対応しています。低応力で柔軟性に優れた皮膜を形成でき、メッキ後に曲げ加工やカシメ加工を行う部品、溶接・ろう付けを必要とする部品にも使用されています。
ステンレス、銅、銅合金、鉄などの各種金属素材に対応し、バレルメッキ・ラックメッキによる小物部品の量産加工も可能です。
メールや電話でのご相談は、「これ、ニッケルメッキで合ってますか?」というレベルでも大歓迎です。
安心してお問い合わせください。
|
比較項目 |
無光沢ニッケル |
光沢ニッケル |
|---|---|---|
|
外観 |
光沢を抑えた仕上がり |
光沢のある仕上がり |
|
主な特徴 |
柔軟性・低応力を重視 |
外観・硬さなどを重視 |
|
硬度 |
約Hv200~250 |
約Hv350~500 |
|
カシメ加工 |
適している |
条件によって評価が必要 |
|
溶接・ろう付け |
適した用途がある |
皮膜条件によって評価が必要 |
|
主な用途 |
電極・スリーブ・接合部品 |
端子・コネクター・装飾部品 |
|
加工方式 |
バレル・ラック |
バレル・ラック |
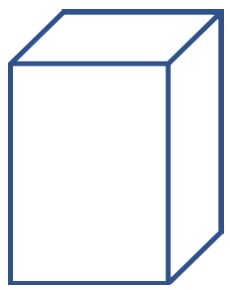
ニッケルメッキ加工が可能な 最大対応サイズ
量産×安定供給×納期厳守
無光沢ニッケルメッキ加工 スルファミン酸ニッケルメッキの信頼品質
サイズ:縦400mm ×横400mm× 深さ600mm
ニッケルメッキの技術力
柔軟性が大きくかしめにも強い無光沢ニッケル加工が得意です!
折り曲げても割れにくいので、メッキ後にカシメ加工する製品、スルファミン酸ニッケルメッキの厚付けにもご対応できます。スリーブ、電極などの溶接性が要望される製品にも多く使って頂いています。溶接性も良好です。(電解ニッケルメッキ)「なぜ割れないのか?」:有機添加剤・光沢剤を使用しないスルファミン酸浴のため、皮膜の内部応力が極めて低いからです。
無光沢ニッケルメッキ(スルファミン酸ニッケル)は、ロウ付け、溶接性に優れています。「なぜ溶接性が良いのか?」:有機物の巻き込みが少なく純粋なニッケル皮膜に近い状態を維持できるからです。内部応力が最も低いのが特徴です。スルファミン酸ニッケル浴の溶解度は非常に大きいため浴中の金属濃度が高くなり、特徴は単純性、高忠実性、精密な写実性などがあります。 応用範囲は機械加工では困難な形状製品の作製、微細部品の作製、微細化技術への応用や鏡面板精密転写金型、マイクロマシンの作製、薄肉チューブ管、継ぎ目なしのシームレス製品などがあります。
電鋳技術(エレクトロフォーミング)
 |
 |
小物製品なら、10万個/月の量産も可能!
 無光沢ニッケルと光沢ニッケルメッキの2種類のニッケルメッキを取り揃えています。ステンレス素材の量産対応、バレル処理も可能。バレル処理、ラック処理など お客様の求める仕様、用途によって適切にニッケルメッキをご提供させていただきます。
膜厚管理 バラツキを把握・皮膜ICP分析を実施
 |
ニッケルメッキ皮膜をRoHS指令 4物質(カドミウム・鉛・水銀・六価クロム)を定期的にICP分析(含有量試験)しています。分析結果報告が必要なお客様にはご提出できます。 メッキ膜厚検査書、環境調査関連書類、紛争鉱物報告テンプレートもご提出可能です。
膜厚管理・ニッケルメッキの膜厚はどの程度均一に仕上がるのか?
|
シミを発生させないメッキ加工をしています乾燥工程でメッキ表面にシミが出来ない対策をしています。 ・乾燥機内の温度を高温にしない ・乾燥機内の定期的な清掃と点検 ・環境のよい場所で製品を保管 |
ニッケルメッキ対応素材
| 銅 | 銅合金 | テルル銅 | ベリリウム銅 |
| クロム銅 | 真鍮 | ステンレス鋼(SUS) | インコネル |
| コバール | 焼入れ鋼 | 工具鋼 | 鉄 |
| アルミニウム | アルミニウム合金チタン | インコネル | モリブデン |
| 超硬 | タングステン | チタン | 純アルミ、Al2024、Al5052、Al7075、ADC12など |
ニッケルメッキ加工工程
| 1 アルカリ脱脂 | 脱脂工程は、製品についている油を取るために行います |
| 2 超音波洗浄 | 超音波によって、液体に生じた真空の気泡が破裂する際の衝撃波を利用した洗浄方法 |
| 3 電解脱脂 | 電解脱脂工程は、浸漬脱脂で取り除くことのできない、微細な凹凸面に付着したバフカスや焼き入れのスケールを、多量のガスの圧力で取り除くために行います。 |
| 4 活性化 | 酸活性工程は、メッキ前に素材を活性化させ、メッキを付きやすくするために行います。鉄系・硫黄快削鋼・銅合金など素材にマッチした活性化を行います。 |
| 5 銅メッキ | 下地の銅ストライクメッキです。素材を活性化し素材と上層の間に加工することで接着剤のような効果のあるメッキです。 |
|
6 ニッケルメッキ |
仕様の膜厚に合せて、時間を設定し、ニッケルメッキ加工を行います。 |
| 7 変色防止処理 | 変色防止効果があります。 |
|
9 乾燥工程 |
エアー乾燥で大方の水分を弾き飛ばし、最終乾燥炉にて完全に水分を蒸発させます。 |
発注する際の注意点
お問合せの前にお客様にご確認いただきたいポイントをご案内します。
 |
 |
 |
 |
コダマメッキ加工依頼お取引の流れ
|
お客様の声をもとに、品質・納期・対応力を改善しています 株式会社コダマでは、品質・納期・対応力の向上を目的に、お客様満足度アンケート調査を実施し、その結果を14年連続で公表しています。 いただいたご意見を社内で共有し、金メッキ・銀メッキ・スズメッキをはじめとする各種表面処理の品質改善に活かしています。初めてのお客様にも安心してご相談いただけるよう、これからもお客様の声を大切にしたものづくりを続けてまいります。 |
メールや電話でのご相談は、「これ、ニッケルメッキで合ってますか?」というレベルでも大歓迎です。安心してお問い合わせください。
ニッケルメッキ加工事例
光沢ニッケルメッキ
 |
光沢ニッケルメッキ加工(膜厚5μm) |
無光沢ニッケルメッキ
 |
 |
無光沢ニッケル加工事例・実績
| ヒートシンク | ろう付(金属接合)製品 | 電極 | スリーブ |
| キャップ | SUSコバール溶接品 | フランジ | ピン |
| ワッシャー | 中心導体 | ブロック | プレート |
ニッケルメッキ加工の技術者が語る、品質安定のポイント
 |
一級めっき技能士 平井秀征さん 入社後、複合メッキラインに配属され、 銅、ニッケル、金メッキ、銀メッキを中心に無電解ニッケルボロン、無電解ニッケルボロンタングステンなどの加工にも携わっています。保有資格として、めっき技能士の他には、毒物劇物取扱責任者の資格も取得しています。 ニッケルメッキ加工では、製品の形状に合わせた治具へのラッキング方法・電流条件、処理時間、膜厚、外観、乾燥状態を確認し、品質の安定化に取り組んでいます。
特に、凹凸のある製品や複雑な形状では、電流の集中による膜厚のばらつきや、液だまりによるシミが発生しないよう、製品の向きや配置、乾燥方法まで注意して加工しています。
見た目だけでなく、機能面では、密着性や耐食性、硬度、さらにメッキ後の曲げ、カシメ、溶接まで考えて、安定した品質管理、工程パラメータやpH管理を大切にしています。
|
無光沢ニッケルメッキ Q&A
Q. 無光沢ニッケルメッキとは何ですか?
A. 表面の光沢を抑えたニッケルメッキです。株式会社コダマでは、柔軟性や低内部応力が求められる工業部品に、スルファミン酸ニッケルメッキを使用しています。
Q. 無光沢ニッケルメッキの硬度はどのくらいですか?
A. 株式会社コダマの掲載している代表値は約Hv200です。実際の硬度は浴組成、添加剤、めっき条件などによって異なります。
Q. 無光沢ニッケルと光沢ニッケルの違いは何ですか?
A. 主な違いは外観と皮膜特性です。無光沢ニッケルでは低内部応力や柔軟性を重視した仕様が選ばれ、光沢ニッケルでは美観や硬さなどが重視される場合があります。
Q. 無光沢ニッケルメッキは溶接できますか?
A. 溶接やろう付けを必要とする部品に使用されています。ただし、溶接方法、母材、膜厚、表面状態によって接合性が変わるため、事前評価を推奨します。
Q. 無光沢ニッケルメッキの膜厚は何μmですか?
A. 必要膜厚は用途や製品仕様によって異なります。株式会社コダマでは5μmの加工事例を掲載しており、その他の膜厚についても仕様に応じてご相談いただけます。
Q. ステンレスにも無光沢ニッケルメッキはできますか?
A. はい。ステンレス素材にも対応しています。素材や形状に応じた前処理を行い、密着性に配慮した加工方法を選定します。
Q. 無光沢ニッケルメッキの量産加工は可能ですか?
A. はい。コダマでは、バレル処理・ラック処理に対応しており、小物部品の量産にも対応しています。数量、形状、膜厚などを確認したうえで加工方法をご提案します。
ニッケルメッキ関連記事
ニッケルメッキのjis記号での表し方と呼び方
[メッキ法の種類]-[素地の種類]/[下地メッキの種類 膜厚], [上層のメッキの種類 膜厚]
| 例1: EpーFe / Cu1、Ni5m |
| 電気めっきー素地の種類(鉄素地)/ 下地めっきの銅1μm以上、上層の無光沢ニッケルメッキ 膜厚5μm以上 |
| 例2: EpーSU304 / Ni10b |
| 電気めっき、素地の種類(SUS304)/ 光沢ニッケルめっき10μm以上 |
素材:銅及び銅合金 メッキ種: ニッケルメッキの等級とJIS記号
| メッキの種類 | 等級 | メッキの最小厚さ μm | 記号 |
| ニッケルメッキ | 1級 | 3 | Ep-Cu/Ni3b 又はEp-Cu/Nib〔1〕 |
| ニッケルメッキ | 2級 | 5 | Ep-Cu/Ni5b 又はEp-Cu/Nib〔2〕 |
| ニッケルメッキ | 3級 | 10 | Ep-Cu/Ni10b 又はEp-Cu/Nib〔3〕 |
ニッケルメッキ 記号
光沢めっき 記号b
半光沢めっき 記号s
無光沢めっき 記号m
黒色めっき 記号bk
二層めっき 記号d
三層めっき 記号t
ニッケルメッキのワット浴は硫酸ニッケル、塩化ニッケル、ホウ酸を主成分とします。
これに2種類の光沢剤を添加した光沢ニッケルメッキはもっとも有名なニッケルメッキのひとつです。
ニッケルメッキのウッド浴(ストライクニッケル)はステンレス素材にも抜群の密着力を確保します。素材と上層のメッキとの接着剤の役目をはたします。
この記事の技術監修者:株式会社コダマ 児玉義弘 特級めっき技能士 実務経験30年以上
|
株式会社コダマ 専務取締役 児玉義弘 めっき加工の実務経験30年以上。無光沢ニッケルメッキ、光沢ニッケルメッキをはじめ、金・銀・スズ・銅メッキなどの工業用表面処理について、製造、品質保証、加工仕様の検討、技術提案に携わってきました。 大学卒業後、電子部品のめっき加工を得意とする東京都内のめっきメーカーで、ニッケル・金・銀・スズ・銅メッキの加工技術と品質管理を学びました。その後、株式会社コダマにて、製造現場、品質保証、営業、技術相談を経験しています。 本ページでは、無光沢・光沢ニッケルメッキの違い、スルファミン酸ニッケルの特性、下地メッキ、膜厚、硬度、密着性、溶接性、カシメ加工、対応素材、量産方法、品質管理に関する技術情報を確認・監修しています。 保有資格
主な専門分野
最終確認日:2026年8月24日 |
