コンテンツナビゲーション
| 金メッキの特長 | 金メッキの技術力 | 金メッキ対応素材 | |
| 金メッキ加工 工程 | 金メッキ加工事例 | 金メッキQ&A | 金メッキ関連記事 |
金メッキ加工|最短1日対応|試作1個から量産対応
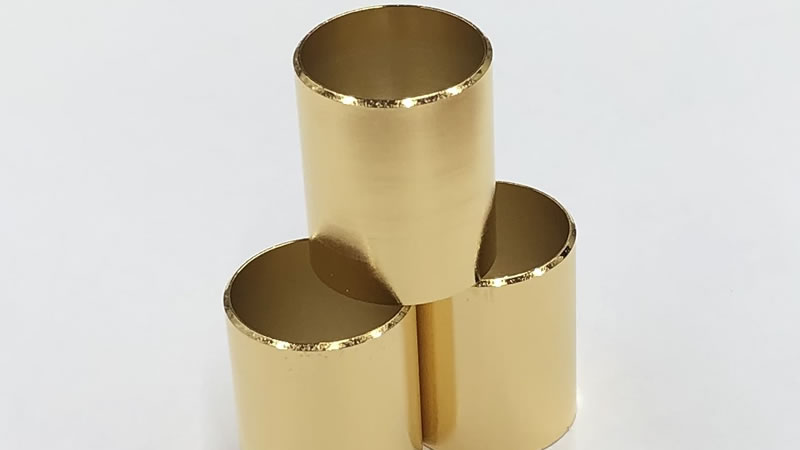
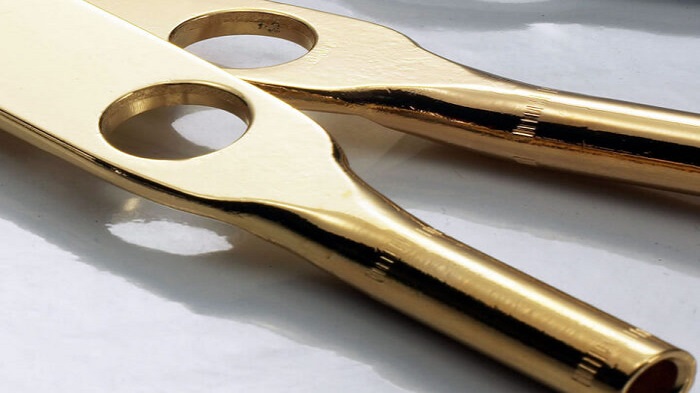
コダマは、大阪で金メッキ加工を行うメッキメーカーです。最短1日での対応も可能(製品形状、材質、膜厚、数量、加工状況により異なります)。純金メッキ、硬質金メッキ、部分金メッキ、SUSへの直付け金メッキに対応し、試作1個から1日8万個規模の量産加工まで受託加工を承ります。
コネクタ、端子、接点、リードフレーム、電極板など、導電性・接触信頼性・耐食性が求められる部品への金メッキ加工実績があります。膜厚は0.05µmのフラッシュメッキから厚付けまで対応し、チタンなどの特殊素材もご相談いただけます。厚生労働大臣賞受賞の熟練技能者が、膜厚管理、専用治具の設計、量産時の品質安定化に携わっています。
 |
 |
貴社の製品に、次のような課題はありませんか?
| コネクタ・端子・接点部品の接触抵抗を安定させたい | |
| 電気伝導性・熱伝導性を高めたい | |
| チタン・インコネルなど、難素材への金メッキを相談したい |
コダマなら、金メッキの品質・コスト・納期をまとめて相談できます
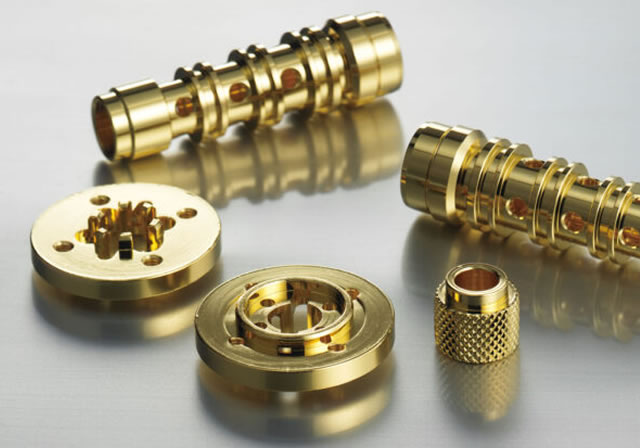 純金メッキ・硬質金メッキの提案銅、真鍮、ステンレス、アルミ、チタンの金メッキ加工実績が豊富です。電子部品、リードフレームなどの電気接点部品の分野やコネクタの接触抵抗を下げたいなど用途に合わせてご提案しています。 |
 膜厚ムラ・外観ムラ・品質管理の相談金メッキ膜厚ムラを抑え、0.05μm〜10μm以上 まで用途に応じた厚み指定も可能です。 硬質金メッキの膜厚実測・ばらつき・工程能力データを見る。外観ムラ、シミ・変色などの悩み、車載・防衛装備品・宇宙関連製品などもご相談下さい。 |
 試作~量産 見積や加工納期が最短1日金メッキ加工、年間500件以上の実績を基にスピード見積から最短1日納期 も実現。部分メッキは+2~3日必要です。急ぎの試作もお任せください。金メッキの値段はいくら?膜厚・表面積・金相場・処理ロット数量で決まる価格の考え方 |
図面・写真を添えてお問い合わせください。
形状や素材に合わせて最適な仕様をご提案します。
金メッキの特長
金メッキは、優れた電気伝導性・熱伝導性・耐食性・耐酸化性を持つ表面処理です。大気中で酸化しにくく、接触抵抗を安定させやすいため、コネクタ、端子、接点、スイッチ、電極、リードフレームなどの電子・電気部品に使用されています。
工業用金メッキには、接合性や高純度を重視する純金メッキと、耐摩耗性を重視する硬質金メッキがあり、用途・素材・膜厚・使用環境に応じて使い分けます。
金メッキ加工|最大対応サイズ・量産処理能力
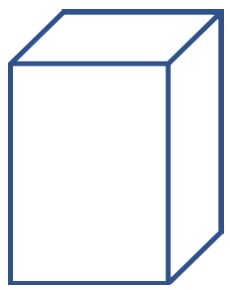
サイズ:最大400mm×400mm×深さ600mm
金メッキ加工の最大対応長さはL600mm程度
2度付けメッキ(トンボ処理)でもOKの場合は1200mmまで対応
(境界部はうっすら境界跡が残ります)
金メッキ量産加工|1日の処理能力の目安
| 処理方法 | 1日の処理目安 | 主な対象 |
| ラック処理 | 6,000個程/日 | センサー、電極、精密部品など |
| バレル処理 | 8万個程/日 | 端子、接点部品、など |
金メッキ加工 独自の技術力
金メッキの部分メッキ・2色メッキ・マスキングが得意
部分メッキは、電子部品やコネクタでは、必要な部分にのみメッキ加工、接点部のみに金メッキや銀メッキを施すことで、安定した通電性能を確保します。自動車部品では、摩耗しやすい箇所や防錆性が必要な箇所だけに処理を行うことで、耐久性の向上とコスト低減を両立できます。コダマでは、レジストマスキング法を用いた精密な部分メッキ加工をはじめ、テーピングや樹脂コーティング法による部分メッキ加工を実施しています。
部分メッキ・2色メッキ加工事例
|
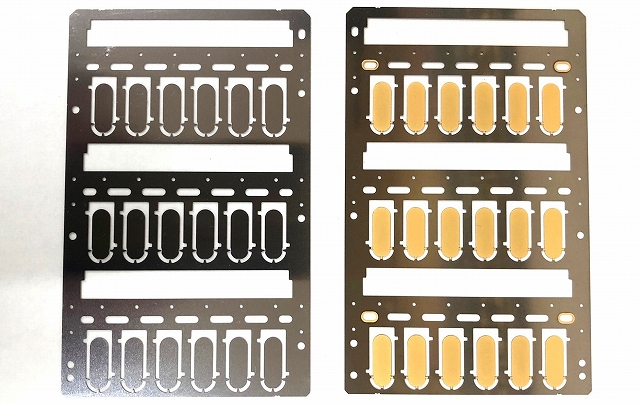
左:SUS420素材の基板 |
金部分メッキは必要部だけ機能を残し、金コストを抑える加工 金メッキ膜厚0.3μm(下地:無電解ニッケル5μm)アルミプレート |

|
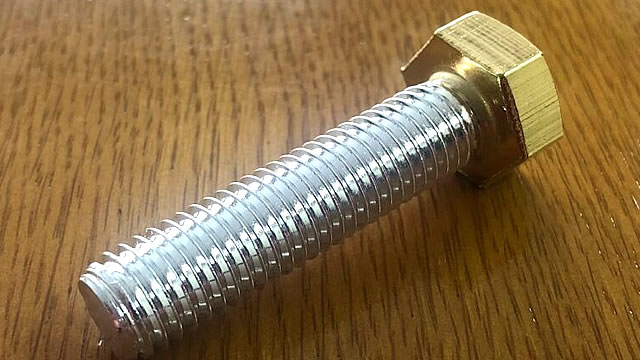
ネジ部:銀メッキ加工 膜厚3μm (ネジ部のかじり防止の為) |
ネジ部:銀メッキ加工 膜厚3μm(ネジ部のかじり防止の為) |
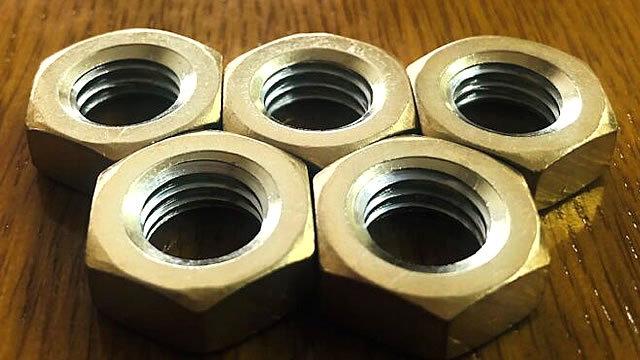
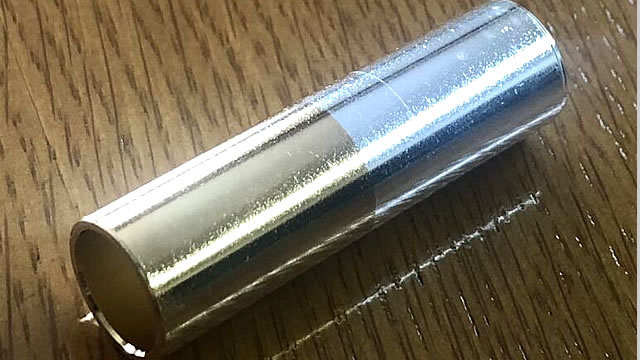
製品前面に銀メッキ加工(膜厚5μm)金メッキをつけたくない部分をマスキング。マスキング部以外に硬質金メッキ1μmを施工(2色メッキ) |
ステンレス(SUS)にも下地ニッケルなしで直付け金メッキが可能(ダイレクト金メッキ)
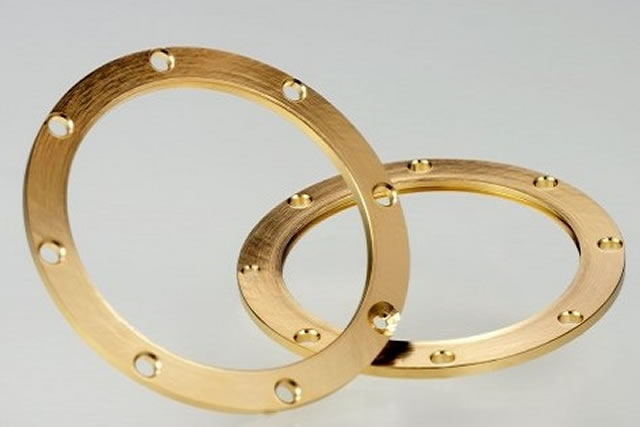
コダマでは、ステンレス(SUS)にニッケル下地を設けず、直接金メッキを行うダイレクト金メッキに対応しています。医療用機器・医療用製品・宇宙関連製品に実績。
ニッケルの磁性を避けたい製品や、下地ニッケルを使用できない用途などについてご相談いただけます。純金メッキ・硬質金メッキの仕様については、素材・用途・要求性能を確認してご提案します。
・金メッキの下地メッキ 銅メッキ下地・ニッケルメッキ下地・銀メッキ下地・下地ナシ直付け)
チタン、インコネル、モリブデン素材にも金メッキ加工が可能
特殊素材への金メッキ加工にも豊富な実績があります。64チタン(Ti-6Al-4V)純チタン、インコネル、モリブデン材への金メッキに対応しており、ご相談も承っています。計測機器部品や開発部品などで、JAXA(宇宙航空研究開発機構)様、国立大学様、各種研究機関様からの受注実績も多数あります。
メールや電話でのご相談は、「これ、金メッキで合ってますか?」というレベルでも大歓迎です。安心してお問い合わせください。
金メッキ対応素材
| 銅 | 銅合金 | テルル銅 | ベリリウム銅 |
| クロム銅 | 真鍮 | ステンレス鋼(SUS) | インコネル |
| コバール | 焼入れ鋼 | 工具鋼 | 鉄 |
| アルミニウム | アルミニウム合金 | タングステン | モリブデン |
| 超硬 | 純チタン・チタン合金 |
|
金メッキ加工でシミを発生させないメッキ加工をしています 後処理工程の乾燥工程でメッキ表面にシミが出来ない対策をしています。 ・乾燥機内の温度を高温にしない ・乾燥機内の定期的な清掃と点検 ・環境のよい場所で製品を保管 メッキのシミ・乾燥シミの原因と対策 |
金メッキ加工事例
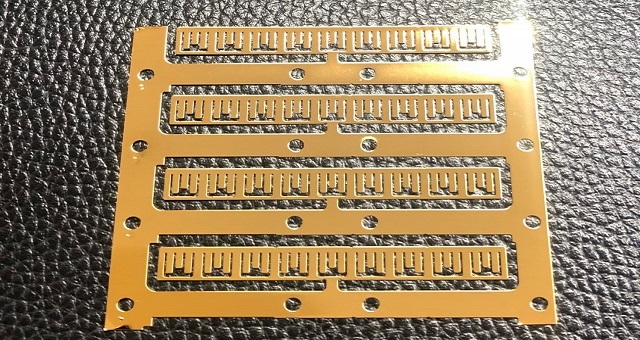
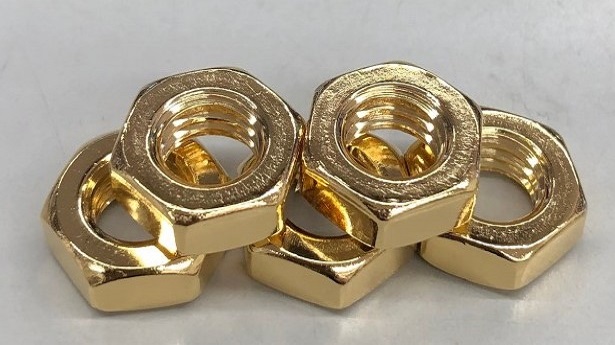
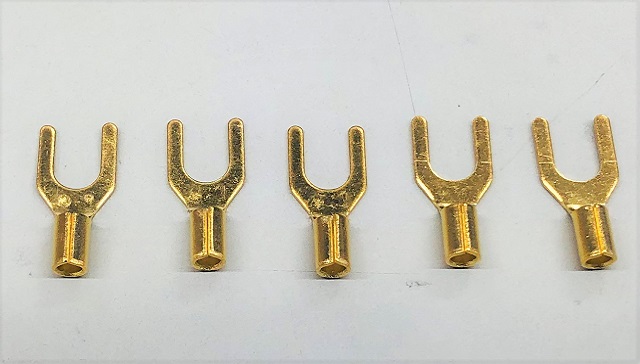
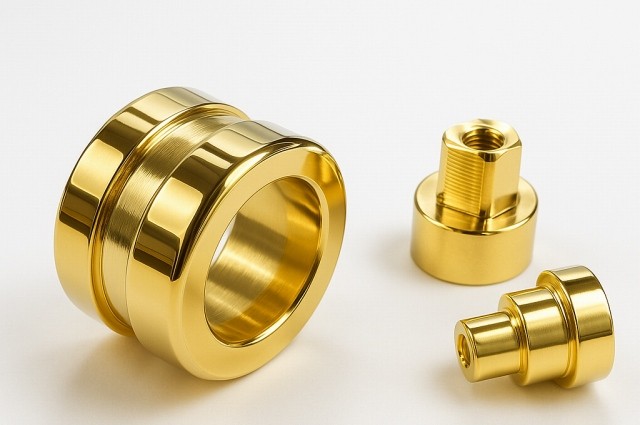
コダマでは、電子部品、接点、端子、リードフレーム、電極、機械部品などへの純金メッキ・硬質金メッキ・部分金メッキ加工を行っています。代表的な加工事例をご紹介します。
 |
 |
 |
 |
 |
 |
金メッキ加工の種類|純金メッキ・硬質金メッキ
純金メッキ加工
高純度の金皮膜で導電性・耐食性・接合性を高める表面処理 純金メッキ 膜厚10μm以上の厚付け加工・膜厚調整も可能
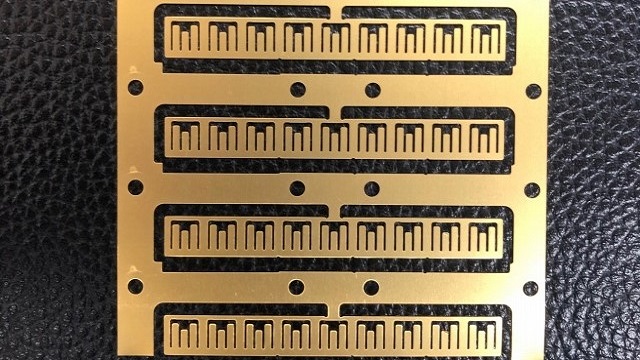 純金メッキは、金純度99.99%の高純度金皮膜を形成する表面処理です。導電性、耐食性、耐酸化性、接合性に優れ、ワイヤーボンディング、金スズはんだ、半導体部品、リードフレーム、電極などに使用されます。
コダマでは0.05μm程度から30μmまでの膜厚に対応し、10μm以上の厚付け純金メッキにも対応しています。純金皮膜は硬質金に比べて柔らかいため、繰り返し摺動や抜き差しを伴う用途では硬質金メッキを検討します。
純金メッキ皮膜の有害物質管理|第三者分析機関による含有量試験実績
純金メッキの品質管理の一環として、実際の純金メッキ皮膜を第三者分析機関へ提出し、カドミウム(Cd)、鉛(Pb)、水銀(Hg)、六価クロム[Cr(VI)]の含有量試験を定期的に実施しています。今回の試験では、Cd・Pb・Hgはいずれも不検出、六価クロムも不検出となっています。試験報告書はJIS Q 17025(ISO/IEC 17025)認定試験所により発行されています。ChemSHERPAやRoHS適合に関する書類対応についてもご相談いただけます。純金メッキ皮膜 ICP分析測定報告書
| 機能 純度・硬度 | コダマの対応 |
|
金純度99.99% 皮膜硬さHv60 導電性 |
数量:1個からの試作~量産8万個以上 ・ 全面メッキ、部分メッキ可能 膜厚の目安:0.05μm~30μm 下地めっき:銅メッキ、ニッケルメッキ、銀メッキ、下地メッキなし(ダイレクト純金メッキ) 対応素材:銅、真鍮、ステンレス、アルミ、チタンの純金メッキ加工実績が豊富 主な目的:金スズはんだの濡れ性の確保・リードフレーム、半導体部品、集電板、電極板、スペーサ、ボンディング用途 注意点:やわらかく摩耗に弱い |
硬質金メッキ加工
 |
|
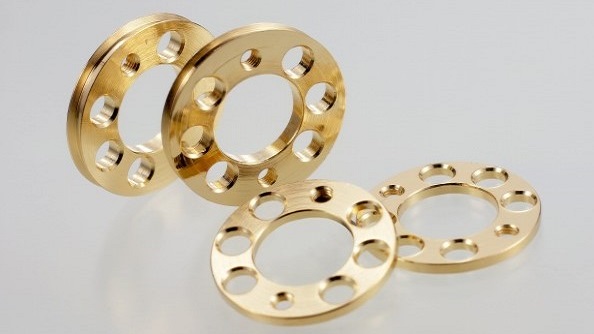
接点・端子・コネクタの耐摩耗性を高める
金合金メッキ硬質金メッキ加工とは、金にコバルトなどの微量元素を加え、金本来の耐食性・導電性を活かしながら、皮膜の硬さと耐摩耗性を高める工業用金メッキ加工です。金純度99.5%~99.7%で、電気伝導性と熱伝導性に優れ、Hv175程度の高い硬度を持つのが特長です。純金メッキに比べて耐摩耗性に優れています。コネクタ、端子、スイッチ、接点部品、摺動部品など、抜き差しや摩耗が発生する部品に適しています。
硬質金・純金メッキの選び方
硬質金メッキ皮膜の有害物質管理|第三者分析機関による含有量試験実績
硬質金メッキの品質管理の一環として、実際の硬質金メッキ皮膜を第三者分析機関へ提出し、カドミウム(Cd)、鉛(Pb)、水銀(Hg)、六価クロム[Cr(VI)]の含有量試験を実施しています。今回の試験では、Cd・Hg・六価クロムは不検出、Pbは24mg/kgという結果でした。試験報告書はJIS Q 17025(ISO/IEC 17025)認定試験所により発行されています。ChemSHERPAやRoHS適合に関する書類対応についてもご相談いただけます。硬質金メッキ皮膜 ICP分析測定報告書
| 機能 純度・硬度 | コダマの対応 |
|
金純度99.5~99.7% 皮膜硬さHv175 耐摩耗性 接触抵抗の安定 |
数量:1個から試作~量産10万個以上にも対応 ・全面メッキ、部分メッキ可能
膜厚の目安:0.05μm~10μm 下地めっき:銅メッキ、ニッケルメッキ、銀メッキ、下地メッキなし(ダイレクト硬質金メッキ) 対応素材:銅、真鍮、ステンレス、アルミ、チタンの硬質金メッキ加工実績が豊富 主な目的:電子部品分野では、接点部の長寿命化・接点部の耐久性向上 注意点:ボンディング用途には不向きな場合あり 硬質メッキの膜厚管理 ばらつき・膜厚はどの程度均一に仕上がるのか?銅板3仕様・72点を測定実測し、ばらつき・平均値・標準偏差・Cp・Cpkまで公開しています。→ 硬質金メッキの膜厚実測・工程能力データを見る
|
硬質金メッキ被膜の耐摩耗試験
硬質金メッキ被膜の耐摩耗性を確認するため、SUS素材に硬質金メッキ加工を施した試験片を使用し、往復摺動試験を実施しました。
試験条件
-
試験素材:SUS
-
表面処理:硬質金メッキ 3μm
-
摺動速度:30往復/min
-
摩耗子:ポリマール
-
ポリマール交換頻度:摺動100回ごと
-
最大摺動回数:2,000回
試験結果
| 試験荷重 | 摺動回数 | 試験結果 |
|---|---|---|
| 1.96N | 2,000回 | メッキ被膜の剥がれは確認されず、試験終了 |
| 9.8N | 2,000回 | メッキ被膜の剥がれは確認されず、試験終了 |
硬質金メッキの耐摩耗試験のまとめ
試験荷重1.96Nおよび9.8Nのいずれの条件においても、2,000回の往復摺動後に硬質金メッキ被膜の剥がれは確認されませんでした。特に、1.96Nの5倍に相当する9.8Nの高荷重条件でも、2,000回の摺動に耐えたことを試験後、目視および拡大観察により、硬質金メッキ被膜の剥がれは確認されませんでした。今回の試験条件において良好な耐摩耗性を示しました。
※本試験結果は、使用した素材、メッキ仕様、膜厚、摩耗子、荷重および摺動条件に基づく評価結果です。実際の製品性能は、使用環境や接触材、温度、潤滑状態などによって異なります。

硬質金メッキの膜厚目安
フラッシュメッキから厚付けまで幅広く対応:0.05µm / 0.2µm / 0.5µm / 1µm / 10µm以上対応可(要相談)
コダマでは、硬質金メッキを0.05μm程度のフラッシュメッキから、1μm、2μm、用途によっては厚付け仕様まで対応しています。下地にはニッケルメッキ、銅メッキ、銀メッキなどを組み合わせ、素材・形状・使用環境に合わせて、接触抵抗、耐摩耗性、膜厚管理、コストのバランスを考えた仕様をご提案します。
| フラッシュメッキ:0.05〜0.1μm程度 | 金の使用量を抑えながら、導電性・耐食性・外観を付与したい場合に使用します。 |
| 接点・端子用途:0.2〜0.5μm程度 | コネクタ、端子、電極部品など、接触抵抗の安定や軽い摩耗対策が必要な部品に使用されます。 |
| 抜き差し・摺動部品:1〜2μm程度 | 繰り返し接触、抜き差し、摺動が発生する部品では、耐摩耗性を考慮して厚めの硬質金メッキを検討します。 |
| 高耐久仕様:2μm以上 | 使用環境、接触回数、相手材、荷重によっては、より厚い硬質金メッキが必要になる場合があります。図面、用途、使用条件を確認したうえで、最適な膜厚をご提案します。 |
*これ以外の膜厚のご要望の場合は、お電話、フォームから一度ご相談下さい。
|
お客様の声をもとに、品質・納期・対応力を改善しています 株式会社コダマでは、品質・納期・対応力の向上を目的に、お客様満足度アンケート調査を実施し、その結果を14年連続で公表しています。 いただいたご意見を社内で共有し、金メッキ・銀メッキ・スズメッキをはじめとする各種表面処理の品質改善に活かしています。初めてのお客様にも安心してご相談いただけるよう、これからもお客様の声を大切にしたものづくりを続けてまいります。 Google口コミのお客様からの声もご覧いただけます。 |
動画で見る金メッキ加工工程
|
金メッキ加工工程の動画(3:23) |
| 1 アルカリ脱脂 | 脱脂工程は、製品についている油を取るために行います。 |
| 2 超音波洗浄 | 超音波によって、液体に生じた真空の気泡が破裂する際の衝撃波を利用した洗浄方法 |
| 3 電解脱脂 | 電解脱脂工程は、浸漬脱脂で取り除くことのできない、微細な凹凸面に付着したバフカスや焼き入れのスケールを、多量のガスの圧力で取り除くために行います。 |
| 4 活性化 | 酸活性工程は、メッキ前に素材を活性化させ、メッキを付きやすくするために行います。鉄系・硫黄快削鋼・銅合金など素材にマッチした活性化を行います。 |
| 5 銅ストライクメッキ | 下地の素材と上層のニッケルメッキとの間で接着剤のような役割を果たしてくれます。 |
|
6 ニッケルメッキ |
銅と金の間に加工するニッケルメッキは、拡散防止の役目も果たしてくれます。 |
| 7 金メッキ | 金メッキは、外観、機能、目的に合わせて、純金メッキ、硬質金メッキなど選ばれます。 |
| 8 封孔処理(ふうこうしょり)・変色防止 | 金メッキのピンホールを塞ぎ、腐食を防止する目的で、実施します。表面が変色しにくくなります。 |
|
9 乾燥工程 |
エアー乾燥、乾燥炉などを所定の時間行い、製品に付着した水分を飛ばします。(各工程間は水洗いが入ります ) |
発注する際の注意点
お問合せの前にお客様にご確認いただきたいポイントをご案内します。
 |
 |
 |
 |
コダマメッキ加工依頼お取引の流れ
金メッキ加工の技術者が語る、品質安定のポイント

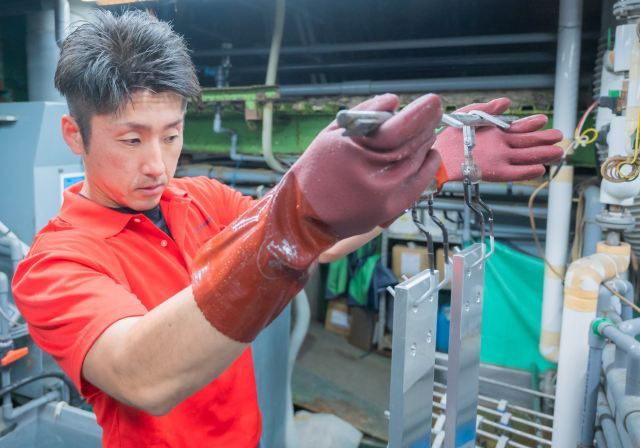
金メッキラインのリーダーを務める小中は、全国めっき技術コンクール 装飾クロムめっき部門にて、厚生労働大臣賞を受賞した熟練めっき技能者です。治具づくり、受賞で培った技術と現場感覚を金メッキ加工にも活かし、品質の安定に取り組んでいます。
金メッキ加工の技術のポイントはどこですか?
金メッキ加工では、治具の当たり方やラッキングの方向に特に注意しています。部品の形状や材質によってメッキの付き方が変わるため、図面だけでなく、用途や求める性能も確認しながら加工条件を調整します。
膜厚管理で気を付けていることは何ですか?
金は貴重で高価な金属のため、必要以上に厚く付けすぎないことが大切です。そのため金メッキ加工では、電圧・電流値の設定、加工時間の管理、指定膜厚を正確に狙うことを心がけています。
部分金メッキのマスキング処理で気を付けていることは何ですか?
部分金メッキでは、マスキングの精度がとても重要です。金メッキは、マスキングをしていても少しの隙間があると、そこからメッキが析出してしまうことがあります。そのためコダマでは、部分メッキの際にマスキング材を二度塗りするなど、細部まで丁寧に確認しながら加工しています。
金メッキのQ&A
金メッキ関連記事
硬質金メッキの膜厚実測データ|3仕様・72点測定・膜厚ばらつきを公開
金価格高騰の金メッキ対策|膜厚・仕様の見直しでコストを抑える方法
この記事の技術監修者:株式会社コダマ 児玉義弘 特級めっき技能士 実務経験30年以上
|
株式会社コダマ 専務取締役 児玉義弘 めっき加工の実務経験は30年以上。金メッキ、銀メッキ、スズメッキを中心とした工業用表面処理について、加工条件の検討、品質管理、不具合対策、技術相談に携わってきました。 大学卒業後、電子部品のめっき加工を得意とする東京都内のめっきメーカーで、金・銀・スズ・ニッケル・銅メッキの加工技術と品質管理を学びました。その後、株式会社コダマにて、製造現場、品質保証、営業、技術提案を経験しています。 金メッキでは、純金メッキと硬質金メッキの選定、下地メッキ、膜厚管理、部分メッキ、マスキング、難素材への加工などについて、お客様の用途と要求性能を確認したうえで仕様をご提案しています。 保有資格
主な専門分野
本ページでは、工業用金メッキの種類、用途、膜厚、下地処理、対応素材、加工上の注意点について、技術的な内容を確認・監修しています。 最終確認日:2026年7月23日 |
