
SUS六角ナットの硬質金メッキ加工事例
SUS製M8六角ナットに前処理を行い、下地として光沢ニッケルメッキ5μm、その上に硬質金メッキ0.5μmを施工した加工事例です。今回の重要な技術ポイントは、SUS素材に対して硬質金メッキの密着性を確保するため、適切な前処[…..]
SUS製M8六角ナットに前処理を行い、下地として光沢ニッケルメッキ5μm、その上に硬質金メッキ0.5μmを施工した加工事例です。今回の重要な技術ポイントは、SUS素材に対して硬質金メッキの密着性を確保するため、適切な前処[…..]

SUS製六角ナット(M8)に、膜厚8μmの硬質銀メッキをラック処理で施工した加工事例です。今回の重要なポイントは、SUSボルト・ナット締結時に発生しやすい「かじり・焼付き」を防止する目的で、ねじ部を含めて硬質銀メッキを形[…..]

銅合金製リードフレーム(80×80×t0.2mm)に、下地として無光沢ニッケルメッキ5μmを施工した後、純金メッキを膜厚0.3μm形成した加工事例です。今回の大きな技術ポイントは、板厚t0.2mmという非常に薄く変形しや[…..]

銀メッキとは、電気伝導性と熱伝導度を最高レベルで付与することが出来て、かじり防止、ボルト、ナット類の焼き付き防止にも有効であり、光反射性、高周波特性、抗菌性に優れるなど多くのユニークな特長をもった皮膜です。 同じような銀[…..]

高速部分メッキ加工とは、メッキ工具(布を巻き付けた陽極)にメッキ液を吸収させてメッキ液を流しながら製品の表面を動かしながらメッキをする手法です。一般的なメッキで使用するメッキ槽を使用しないで電気メッキを行います。
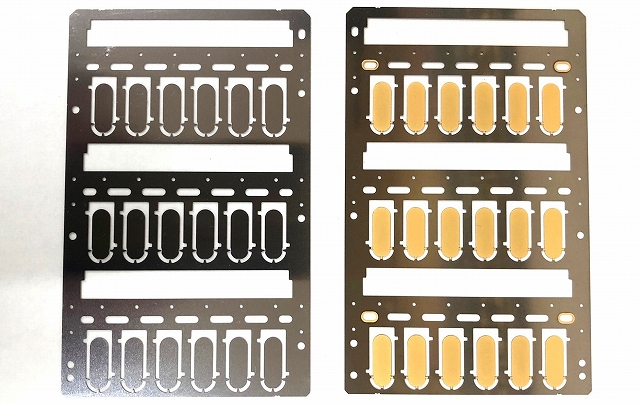
部分メッキとは、製品の必要なポイントにだけメッキすることをいいます。コダマでは、レジストマスキング法を駆使した精密な部分メッキ加工、高速部分メッキ加工(筆メッキ)、テーピング、手塗り樹脂コーティング法による部分メッキ加工[…..]

銅合金製の電気接点部品(20×15×t1mm)に、下地銅メッキ1μmを施工した後、光沢スズメッキを膜厚3μm形成した加工事例です。今回の重要な技術ポイントは、L型形状の小型部品をバレルメッキで処理する際に発生しやすい、製[…..]

銅製ヒューズ(L22×φ5)に、下地銅メッキ1μmを施工した後、光沢スズメッキを膜厚5μm形成したバレルメッキ加工事例です。今回の重要な技術ポイントは、製品1個あたりの重量が軽いため、バレルメッキ時の投入量を適正に管理す[…..]

銅製L型接続板(L120×W60×H100)に、下地銅メッキ1μmを施工した後、光沢スズメッキを膜厚8μm形成したラックメッキ加工事例です。今回の重要な技術ポイントは、L型に折れ曲がった内側部分までスズメッキを安定してつ[…..]

銅製L型ブスバー(L100×W60×H100)に、下地銅メッキ1μmを施工した後、光沢スズメッキを膜厚8μm形成したラックメッキ加工事例です。今回の重要な技術ポイントは、L型に曲げられたブスバーの内面側まで光沢スズメッキ[…..]
