鉄素材の機械加工部品(φ40×t25)に下地研磨を行った後、膜厚10μmの硬質金メッキを施工した加工事例です。今回の大きな技術ポイントは、硬質金メッキを10μmという厚膜仕様で形成していることです。硬質金メッキは、一般的な薄膜の金メッキだけでなく、耐摩耗性や耐久性が求められる用途では、要求仕様に応じて膜厚を厚くする場合があります。
膜厚を厚くするほど、単に処理時間を長くすればよいというものではなく、製品形状や表面積、ラックへの取り付け状態、電流密度などを考慮しながら、狙った膜厚まで安定して金皮膜を成長させることが重要です。本製品では、機械加工された鉄素材の表面を研磨によって整えた後、ラック処理によって硬質金メッキを10μm形成しています。
金メッキ加工の種類・対応素材・膜厚・対応サイズについては「金メッキ加工の総合ページ」をご覧ください
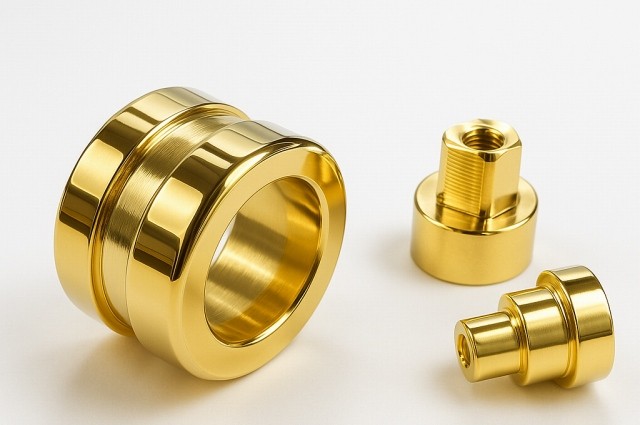
硬質金メッキ加工事例 (下地研磨あり)
硬質金メッキ加工をご検討されていますか? この金メッキについて相談する
| 素材 |
鉄 |
| メッキの種類 |
硬質金メッキ 膜厚10μm(下地 研磨加工あり) |
| 処理方法 | ラックメッキ処理 |
| お客様 | 切削加工メーカー様 |
| サイズ |
40φ×t25 |
| 硬質金メッキ加工時の注意した点 ・ 技術のポイント |
技術のポイント・硬質金メッキ10μmの厚付け仕様に対応 硬質金10μmの厚付け加工硬質金メッキでは、0.1~数μm程度の比較的薄い皮膜だけでなく、製品の使用目的によって厚膜仕様が要求される場合があります。特に10μmのような厚付けでは、処理時間が長くなるため、製品の一部だけに金が過剰析出しないよう、製品形状と電流分布を考慮した加工条件の設定が重要になります。 また、硬質金メッキは金本来の優れた耐食性・耐酸化性・電気特性に加え、純金メッキより硬度・耐摩耗性を高めた機能メッキです。 コダマでは、薄膜の硬質金メッキだけでなく、10μmクラスの厚付け硬質金メッキについても、製品形状・材質・要求膜厚に応じた加工条件を検討して対応しています。硬質金メッキの厚付け、膜厚指定、下地研磨を含めた加工についてもご相談ください。金メッキ加工のご相談・お問合せはこちら |
金メッキ加工の関連動画 金メッキ加工 これってどんな作業していますか?