鉄素材 機械加工品のシャフトに硬質クロムメッキ加工事例
本製品は、鉄製の機械加工シャフト(φ15×L200)に下地研磨を行い、指定された外周部へ膜厚20μmの硬質クロムメッキを施工した事例です。今回の技術ポイントは、単にシャフト全体へ硬質クロムメッキを析出させるのではなく、耐摩耗性・表面硬度が必要な外周指定部には硬質クロムメッキを形成しながら、メッキ不要な内面にはクロムを析出させないよう加工したことです。
硬質クロムメッキは電気メッキのため、製品を処理液に浸漬すると、電流が流れる部分にはクロムが析出します。そのため、複雑形状や穴・内面を持つ機械加工部品では、「どこに付けるか」だけでなく「どこに付けないか」を考慮した加工設計が重要になります。本製品では、指定された外周部を重視して硬質クロムメッキを形成するとともに、不要な内面へのクロム析出を抑え、必要な部分だけに機能皮膜を付与しました。
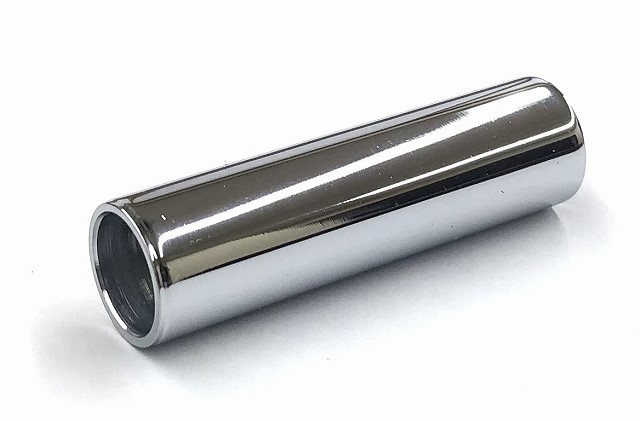
硬質クロム加工事例 (フッ化物浴)膜厚30μm (研磨あり) シャフト
同じような硬質クロムメッキ加工をご検討されていますか? この硬質クロムについて相談する
| 素材 |
鉄 |
| メッキの種類 |
硬質クロムメッキ 膜厚30μm(下地 研磨加工あり) |
| 処理方法 | ラックメッキ処理 |
| お客様 | 機械加工メーカー様 |
| サイズ |
15φ×L200 |
| 硬質クロムメッキ加工時の注意した点 ・ 技術のポイント |
技術のポイント・指定された外周部への硬質クロムメッキ加工 硬質クロムメッキでは、全面に均一にメッキを付けることだけが技術ではありません。機械部品では、摺動部や摩耗部には硬質クロムが必要である一方、組付け部、穴内部、接触部など、寸法や機能上メッキを付けたくない部分が存在する場合があります。 そのためコダマでは、製品図面や使用目的を確認しながら、「必要な場所には必要な膜厚を付け、不要な場所には付けない」部分硬質クロムメッキ加工にも対応しています。シャフト、軸、ピン、機械加工部品など、硬質クロムメッキの範囲指定や部分メッキについてもご相談ください。 硬質クロムメッキの技術紹介はこちら |