鉄素材の切削加工のナットに硬質クロムメッキ加工事例
本製品は、鉄製の切削加工ナット(φ20×L40)に下地研磨を行い、膜厚10μmの硬質クロムメッキを施工した事例です。今回の加工で特に重要となったのが、複数個を同時にラック処理した際の膜厚ばらつきを、いかに小さくするかという点です。
硬質クロムメッキは電気メッキのため、同じ治具に複数の製品を取り付けても、すべての製品に同じ電流が流れるとは限りません。特に治具の上部・下部など電流が集中しやすい位置では硬質クロムが厚く析出しやすく、中央部との間に膜厚差が生じる場合があります。
そこでコダマでは、1本の治具にラッキングする製品数を制限するとともに、治具の上部・下部にダミー品を配置することで電流集中を緩和し、製品間の膜厚ばらつきを抑える加工方法を採用しました。治具のどの位置に製品を配置するか、何個取り付けるか、治具全体にどのように電流を分散させるかを検討しました。
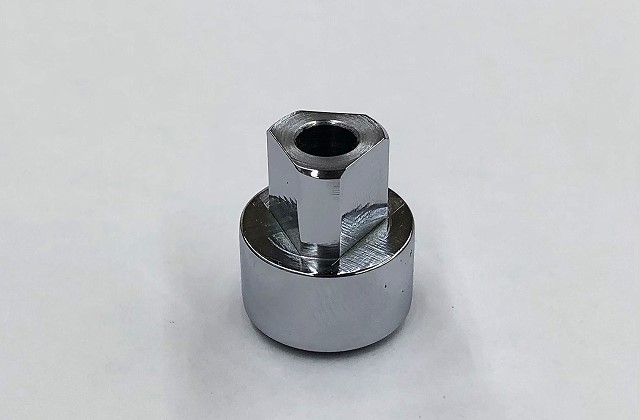
硬質クロム加工事例 (フッ化物浴)膜厚10μm (下地研磨あり) ナット製品
同じような硬質クロムメッキ加工をご検討されていますか? この硬質クロムについて相談する
| 素材 |
鉄 |
| メッキの種類 |
硬質クロムメッキ 膜厚10μm(下地 研磨加工あり) |
| 処理方法 | ラックメッキ処理 |
| お客様 | 切削加工メーカー様 |
| サイズ |
20φ×L40 |
| 硬質クロムメッキ加工時の注意した点 ・ 技術のポイント |
技術のポイント・複数個同時処理における製品間の膜厚ばらつきを抑制 コダマでは、製品形状、処理個数、治具への配置、電流分布などを考慮し、試作だけでなく複数個・量産加工でも安定した硬質クロムメッキ品質を確保できる加工条件を検討しています。 硬質クロムメッキの技術紹介はこちら |