鉄素材のワッシャーに硬質クロムメッキ加工事例
本製品は、鉄製ワッシャー(φ30×t3)に下地研磨を行い、膜厚12μmの硬質クロムメッキを施工した事例です。ワッシャーは比較的シンプルな形状ですが、硬質クロムメッキでは、外周部や内径部などのエッジ部分に電流が集中しやすく、平面部との間でクロムの析出量に差が生じる場合があります。
そのため、製品形状を確認しながら、外周・内径・平面部への電流の流れを考慮してラックへ取り付け、硬質クロムメッキ加工を行います。また、本製品は板厚t3と比較的薄いため、製品を確実に保持・通電しながら、研磨された製品面へのキズや不要な接点跡をできるだけ避けることも重要になります。
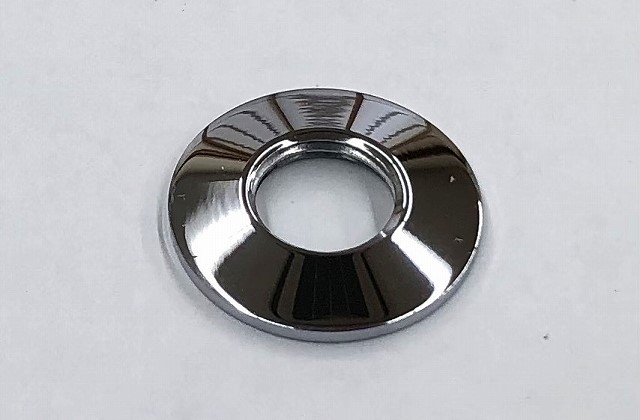
硬質クロム加工事例 (フッ化物浴)膜厚12μm (下地研磨あり) ワッシャー
同じような硬質クロムメッキ加工をご検討されていますか? この硬質クロムについて相談する
| 素材 |
鉄 |
| メッキの種類 |
硬質クロムメッキ 膜厚12μm(下地 研磨加工あり) |
| 処理方法 | ラックメッキ処理 |
| お客様 | 試作メーカー様 |
| サイズ |
30φ×t3 |
| 硬質クロムメッキ加工時の注意した点 ・ 技術のポイント |
技術のポイント・φ30×t3の薄型ワッシャーへの硬質クロムメッキ シンプルな形状でも電流分布を考えることが重要硬質クロムメッキでは、ワッシャーのような比較的単純な形状であっても、製品全体にまったく同じようにクロムが析出するわけではありません。外周や内径のエッジ部分は電流が集中しやすい一方、平面部とは電流密度が異なるため、製品形状に合わせたラッキングやメッキ条件の設定が重要です。 コダマでは、ワッシャー、リング、スペーサーなどの平板・円環形状部品についても、製品形状や要求膜厚を確認したうえで硬質クロムメッキ加工を行っています。硬質クロムメッキの技術紹介はこちら |