鉄素材 切削加工のフランジに硬質クロムメッキ加工事例
本製品は、鉄製の切削加工フランジ(φ70×L8)に下地研磨を行い、膜厚20μmの硬質クロムメッキを施工した事例です。今回の加工で特に注意したポイントは、製品表面へのキズを防止しながら、確実に通電して硬質クロムメッキを形成することです。硬質クロムメッキのラック処理では、製品を治具に固定すると同時に、安定して電流を流すための接点を確保する必要があります。
しかし、下地研磨されたフランジのようにキズが許されない製品では、単に強く固定すればよいわけではありません。治具との接触位置や固定方法によっては、接点跡や擦りキズなどが発生する可能性があるため、製品形状とメッキ指定面を考慮したラッキングが重要になります。そこでコダマでは、硬質クロムメッキに必要な通電性と製品保持を確保しながら、加工面へのキズを防止できるようラッキング方法を工夫して加工しました。
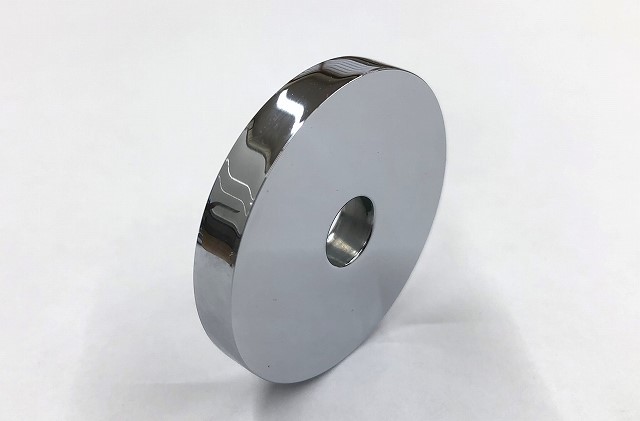
硬質クロム加工事例 (フッ化物浴)膜厚20μm (下地研磨あり) フランジ
同じような硬質クロムメッキ加工をご検討されていますか? この硬質クロムについて相談する
| 素材 |
鉄 |
| メッキの種類 |
硬質クロムメッキ 膜厚20μm(下地 研磨加工あり) |
| 処理方法 | ラックメッキ処理 |
| お客様 | 機械加工メーカー様 |
| サイズ |
70φ×L8 |
| 硬質クロムメッキ加工時の注意した点 ・ 技術のポイント |
技術のポイント・キズ厳禁の研磨済みフランジへの硬質クロムメッキ 硬質クロムメッキでは、電流値や処理時間だけでなく、製品を「どこで持ち、どこから電気を流すか」というラッキング技術も仕上がり品質を左右します。 特に、研磨済み部品、フランジ、摺動面、外観面などキズや接点跡が問題となる製品では、メッキする面だけでなく、治具を取り付ける位置まで考慮した加工設計が必要です。 コダマでは、製品形状・メッキ指定範囲・要求される表面状態を確認し、製品ごとにラッキング方法を検討して硬質クロムメッキ加工を行っています。研磨済みの機械加工部品や、キズ・接点跡を避けたいフランジ部品への硬質クロムメッキについてもご相談ください。 硬質クロムメッキの技術紹介はこちら |