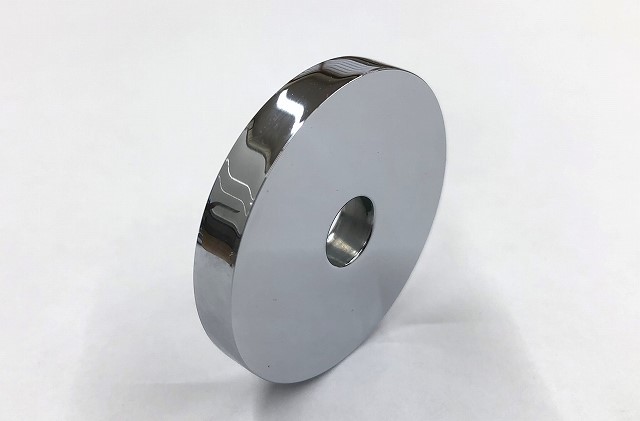
硬質クロムメッキ加工事例 切削加工品 フランジ
鉄素材 切削加工のフランジに硬質クロムメッキ加工事例 本製品は、鉄製の切削加工フランジ(φ70×L8)に下地研磨を行い、膜厚20μmの硬質クロムメッキを施工した事例です。今回の加工で特に注意したポイントは、製品表面へのキ[…..]
鉄素材 切削加工のフランジに硬質クロムメッキ加工事例 本製品は、鉄製の切削加工フランジ(φ70×L8)に下地研磨を行い、膜厚20μmの硬質クロムメッキを施工した事例です。今回の加工で特に注意したポイントは、製品表面へのキ[…..]
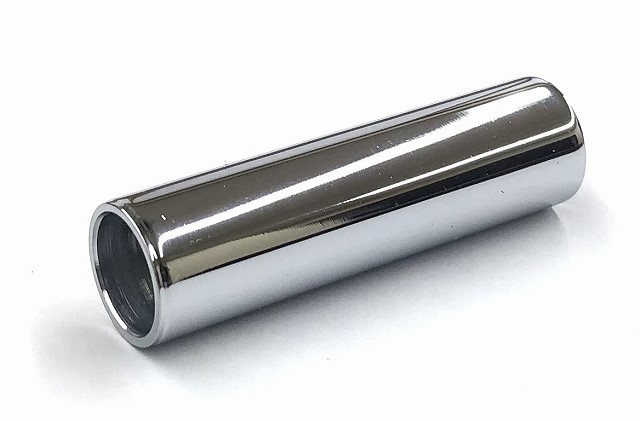
鉄素材 機械加工品のシャフトに硬質クロムメッキ加工事例 本製品は、鉄製の機械加工シャフト(φ15×L200)に下地研磨を行い、指定された外周部へ膜厚20μmの硬質クロムメッキを施工した事例です。今回の技術ポイントは、単に[…..]
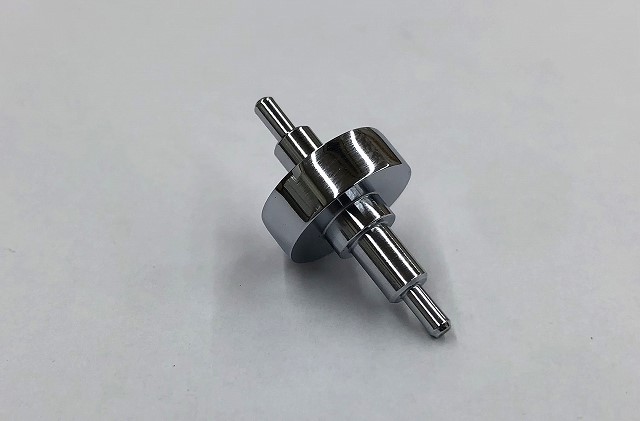
切削加工のノズル製品に硬質クロムメッキ加工事例 ノズルのように段差や首下を持つ切削加工部品では、製品形状によって電流密度に差が生じ、軸部の首下や段差付近に硬質クロムメッキが付きにくくなる「つき回り不良」が発生しやすくなり[…..]

軸・シャフト形状の切削加工部品では、段差部や首下部分に電流が回り込みにくく、外周部に比べて硬質クロムメッキが薄くなる「つき回り不良」が発生しやすくなります。本製品は、φ25×L60の鉄製切削加工部品に、下地研磨後、膜厚1[…..]

本製品は、鉄製の切削加工部品(φ40×t25)に下地研磨を行い、膜厚10μmの硬質クロムメッキを施工した加工事例です。今回の最大の技術ポイントは、製品の凹部へ硬質クロムメッキを安定して析出させるため、製品形状に合わせた専[…..]

六角レンチのようなL字形状の製品では、曲げ部の内側や首下周辺に電流が届きにくく、硬質クロムメッキの膜厚が薄くなる「つき回り不良」が発生しやすくなります。特に本製品では、六角レンチの長さやサイズが多種類にわたり、製品形状に[…..]
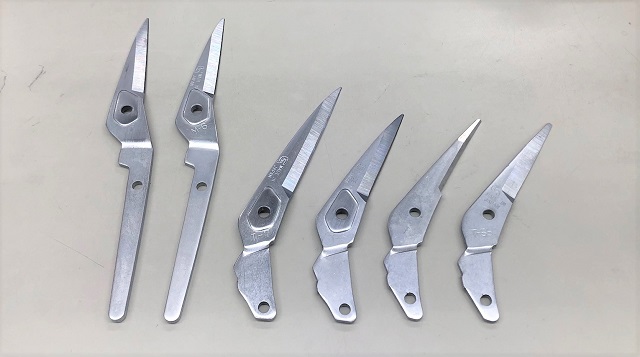
刃物のように先端が鋭く尖った製品は、硬質クロムメッキ加工時に刃先へ電流が集中しやすく、先端部だけにクロムメッキが過剰析出する「花咲不良」が発生しやすい形状です。そこで本製品では、刃先形状と電流の流れを考慮した専用の「かぶ[…..]

金メッキとは、黄金の優美な色調があり、電気伝導性と熱伝導度が優れ、大気中で酸化されにくく、金スズ半田の濡れ性、極めて高い耐食性、ボンディング性に優れるなど多くのユニークな特長をもった皮膜です。金イオンや金錯イオンを含む電[…..]

金メッキの耐食性評価について 金メッキは、その高い耐食性から、電子部品や装飾品など幅広い分野で利用されています。しかし、メッキの品質や使用環境によっては、耐食性が低下する場合があります。そこで、金メッキの耐食性を評価する[…..]

軟らかいメッキ(硬度150Hv以下) 金属の硬さは製造方法によって変化します。メッキ皮膜の場合は、添加剤の有無や条件の操作により無光沢外観、光沢外観を自在に得ることが可能です。無光沢メッキ皮膜は、光沢メッキよりも軟らかい[…..]
