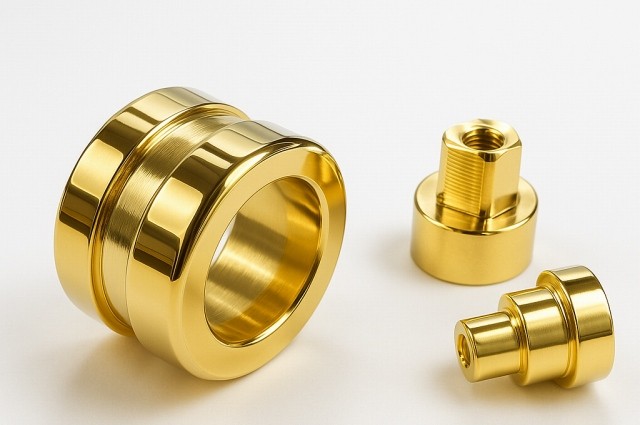
鉄素材の機械加工部品の硬質金メッキ加工事例
鉄素材の機械加工部品(φ40×t25)に下地研磨を行った後、膜厚10μmの硬質金メッキを施工した加工事例です。今回の大きな技術ポイントは、硬質金メッキを10μmという厚膜仕様で形成していることです。硬質金メッキは、一般的[…..]
鉄素材の機械加工部品(φ40×t25)に下地研磨を行った後、膜厚10μmの硬質金メッキを施工した加工事例です。今回の大きな技術ポイントは、硬質金メッキを10μmという厚膜仕様で形成していることです。硬質金メッキは、一般的[…..]

鉄製の機械加工部品に梨地ホーニング処理を行った後、膜厚10μmの硬質クロムメッキを施工した加工事例です。今回のポイントは、機械加工された素材へそのまま硬質クロムメッキを施工するのではなく、前工程として梨地ホーニングを行い[…..]
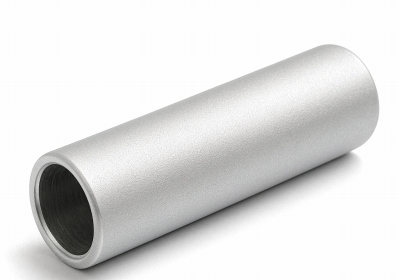
鉄素材 機械加工品のシャフトに梨地ホーニング 硬質クロムメッキ加工事例 本製品は、鉄製の機械加工シャフト(φ15×L200)に梨地ホーニング処理を行った後、膜厚20μmの硬質クロムメッキを施工した加工事例です。今回の技術[…..]

汚れた水は綺麗に メッキ工場では、多くの薬品、有害物質(酸、アルカリ、シアン、クロム、重金属、汚水、その他)が使用されています。有害物質が河川に流出したり、地下浸透で土壌を汚染したりすれば大変な問題になります。 メッキ加[…..]

アルミ素材への硬質クロムメッキ加工事例 本製品は、アルミ製ロール(φ30×L200)の指定部分に、硬質クロムメッキを膜厚30μm形成し、最終工程としてバフ研磨を行った加工事例です。今回の重要な技術ポイントは、アルミ素[…..]

鉄素材 硬質クロムメッキ加工事例(下地ニッケル) 本製品は、鉄製のカバー(φ100×H60)にバフ研磨を行った後、下地ニッケルメッキを施工し、その上に膜厚1μmの硬質クロムメッキを形成した加工事例です。今回のポイントは、[…..]

部分メッキとは、製品の必要なポイントにだけメッキすることをいいます。コダマでは、レジストマスキング法を駆使した精密な部分メッキ加工、高速部分メッキ加工(筆メッキ)、テーピング、手塗り樹脂コーティング法による部分メッキ加工[…..]

真鍮製の小リング(外径φ60・内径φ50・t8)に、下地ニッケルメッキ5μmを施工した後、硬質金メッキを膜厚1μm形成した加工事例です。今回のポイントは、リング形状の製品に対して、外周部・内周部・平面部など形状の異なる各[…..]

銅製U型圧着端子(15×7×2mm)に、硬質銀メッキを膜厚3μm形成したバレルメッキ加工事例です。今回のポイントは、小型でU字形状を持つ圧着端子に、銀が持つ優れた電気伝導性を活かしながら、耐摩耗性を高めた硬質銀メッキを形[…..]

銀メッキとは、電気伝導性と熱伝導度を最高レベルで付与することが出来て、かじり防止、ボルト、ナット類の焼き付き防止にも有効であり、光反射性、高周波特性、抗菌性に優れるなど多くのユニークな特長をもった皮膜です。 同じような銀[…..]
