銀メッキの膜厚実測データ・高精度|目標2μm・108点測定・工程能力
銀メッキでは、要求された膜厚を確保するだけでなく、製品全体の膜厚ばらつきを抑え、安定した品質で加工することが重要です。株式会社コダマでは、実際の加工条件における銀メッキの膜厚分布を確認するため、銅板(200×200×t2mm)6枚に目標膜厚2.0μmで銀メッキ加工を行い、表面・裏面の合計108点を測定しました。
その結果、膜厚は1.26~2.36μm、平均1.79μmとなり、設定した規格範囲1.0~3.0μmの全108測定点が規格内となりました。本ページでは、平均値だけではなく、最大値・最小値・標準偏差・Cp・Cpkまで公開しています。 銀メッキ加工の種類・対応素材・膜厚・対応サイズについては「銀メッキ加工の総合ページ」をご覧ください
銀メッキの膜厚管理・試作・量産加工について、お気軽にお問い合わせください。
技術データについて
銀メッキ膜厚測定の試験条件
| 項目 | 試験条件 |
|---|---|
| メッキ種類 | 銀メッキ |
| 素材 | 銅板 |
| サンプル寸法 | 200×200×t2mm |
| サンプル数 | 6枚(A~F) |
| 目標膜厚 | 2.0μm |
| 膜厚規格 | 1.0~3.0μm |
| 測定箇所 | 1枚あたり表面9点・裏面9点 |
| 1枚あたり測定数 | 18点 |
| 総測定数 | 108点 |
| 蛍光X線膜厚測定器 | フィッシャー社 XDAL-FD |
※本データは特定の素材・形状・加工条件における実加工結果です。製品形状、材質、治具、処理条件、要求仕様などにより膜厚分布は異なります。
銀メッキ膜厚の実測結果
108点の膜厚測定結果を集計したところ、以下の結果となりました。
| 項目 | 測定結果 |
|---|---|
| 目標膜厚 | 2.00μm |
| 規格範囲 | 1.00~3.00μm |
| 測定数 | 108点 |
| 最小膜厚 | 1.26μm |
| 最大膜厚 | 2.36μm |
| 平均膜厚 | 1.79μm |
| 標準偏差 | 0.234μm |
| Cp | 1.42 |
| Cpk | 1.13 |
| 規格内測定数 | 108/108点 |
| 規格内率 | 100% |
今回の測定では、すべての測定点が規格範囲1.0~3.0μm以内となりました。また、Cpは1.42となっており、今回の測定条件では膜厚のばらつきが規格幅に対して一定範囲内に収まっていることが確認できます。一方、平均膜厚は1.79μmで、目標値2.0μmに対してやや低い側に位置したため、Cpkは1.13となりました。銀メッキ詳細ページはごちらでご覧いただけます
表面9点の膜厚測定結果
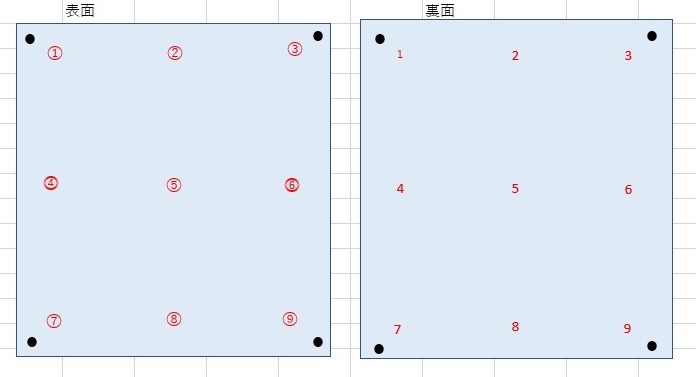
| 測定位置 | サンプルA | サンプルB | サンプルC | サンプルD | サンプルE | サンプルF |
|---|---|---|---|---|---|---|
| ① | 1.61 | 1.76 | 2.27 | 2.28 | 1.93 | 1.71 |
| ② | 1.60 | 1.85 | 1.80 | 1.71 | 1.30 | 1.48 |
| ③ | 1.80 | 1.94 | 1.91 | 1.78 | 1.82 | 1.91 |
| ④ | 1.79 | 1.68 | 1.60 | 1.89 | 1.78 | 1.85 |
| ⑤ | 1.55 | 1.67 | 1.49 | 1.70 | 1.33 | 1.43 |
| ⑥ | 1.78 | 1.79 | 2.02 | 2.03 | 1.84 | 1.77 |
| ⑦ | 2.25 | 1.69 | 1.75 | 1.97 | 1.94 | 1.75 |
| ⑧ | 1.87 | 1.50 | 1.31 | 1.89 | 1.73 | 1.52 |
| ⑨ | 1.88 | 2.22 | 1.73 | 1.96 | 2.01 | 2.29 |
単位:μm
裏面9点の膜厚測定結果
| 測定位置 | サンプルA | サンプルB | サンプルC | サンプルD | サンプルE | サンプルF |
|---|---|---|---|---|---|---|
| 1 | 1.96 | 1.56 | 2.36 | 1.78 | 1.86 | 2.30 |
| 2 | 1.26 | 1.30 | 1.96 | 1.67 | 1.68 | 1.61 |
| 3 | 1.67 | 1.81 | 2.11 | 2.10 | 1.67 | 1.82 |
| 4 | 1.86 | 1.79 | 1.80 | 1.93 | 1.80 | 2.15 |
| 5 | 1.41 | 1.41 | 1.64 | 1.45 | 1.61 | 1.70 |
| 6 | 1.67 | 1.67 | 1.97 | 1.77 | 1.94 | 1.78 |
| 7 | 2.06 | 1.97 | 1.86 | 1.92 | 1.86 | 2.14 |
| 8 | 1.75 | 1.51 | 1.54 | 1.46 | 1.90 | 1.91 |
| 9 | 1.84 | 1.66 | 1.91 | 1.67 | 2.24 | 1.85 |
単位:μm
108点すべてが膜厚規格1.0~3.0μmの範囲内
今回の測定における最小膜厚は1.26μm、最大膜厚は2.36μmでした。したがって、規格下限1.0μmに対して最小測定値でも0.26μmの余裕があり、規格上限3.0μmに対して最大測定値でも0.64μmの余裕がありました。108測定点すべてが規格範囲内となり、規格内率は100%でした。ただし、この測定結果は今回の銅板200×200×t2mmという形状および加工条件における実績値であり、異なる形状・サイズ・材質に対して同じ膜厚分布を保証するものではありません。
Cp 1.42、Cpk 1.13から分かること
工程能力指数は、加工結果のばらつきと規格範囲との関係を数値で確認するための指標です。今回の膜厚測定結果では、Cp:1.42 ・ Cpk:1.13 となりました。
Cpが1.42であることから、今回測定された膜厚のばらつき幅は、規格範囲1.0~3.0μmに対して一定の余裕を持っています。一方、CpkがCpより低いのは、平均膜厚1.79μmが規格中心および目標膜厚である2.0μmより低い側に位置しているためです。
つまり今回のデータからは、「膜厚のばらつき幅は比較的抑えられているものの、膜厚分布の中心が目標2.0μmよりやや薄い側に寄っている」ことが確認できます。工程条件や要求品質に応じて膜厚分布の中心を調整することが、さらに高い工程能力を確保するためのポイントとなります。
なぜ銀メッキでは膜厚分布の管理が重要なのか
電気メッキである銀メッキでは、製品形状や治具への配置、電流密度などの影響によって、同一製品内でも膜厚差が生じます。特に、製品の端部、突起部、中央部、凹部、治具との接点付近、製品同士が近接する部分などでは、膜厚に差が発生する場合があります。
そのため、「平均で2μm付いている」という確認だけではなく、製品の複数箇所を測定し、最も薄い部分と最も厚い部分を把握することが重要です。株式会社コダマでは、要求膜厚だけでなく、製品形状や使用目的、量産数量などを確認しながら、適切なメッキ仕様や加工方法を検討しています。
「2μm付ける」だけでなく、膜厚分布まで確認する
銀メッキでは、単純に目標膜厚を設定するだけではなく、
どこが最も薄くなるのか。どこが最も厚くなるのか。製品内でどの程度ばらつくのか。複数製品間でどの程度差があるのかまで確認することで、より実際の量産品質に近い評価ができます。
今回の試験では、銅板6枚について表裏18点ずつを測定することで、平均値だけでは把握できない膜厚分布を確認しました。株式会社コダマでは、このような実測データをもとに、銀メッキの試作から量産まで対応しています。 銀メッキ詳細ページはごちらでご覧いただけます
銀メッキの膜厚についてよくある質問
銀メッキは指定した膜厚で加工できますか?
製品形状、材質、要求仕様などを確認したうえで、ご指定の膜厚に合わせて加工条件を検討します。ただし電気メッキでは製品形状や電流分布によって膜厚差が生じるため、必要に応じて膜厚公差や測定位置について事前にご相談ください。
銀メッキは製品全体に同じ厚さで付きますか?
完全に同一の膜厚になるわけではありません。製品形状や治具、電流密度などによって膜厚分布が発生します。特にエッジや突起部などは膜厚が厚くなりやすく、電流が届きにくい部分では薄くなる場合があります。
膜厚測定は複数箇所で可能ですか?
製品形状や要求仕様に応じて、複数箇所の膜厚確認についてご相談いただけます。
量産品でも膜厚管理はできますか?
要求仕様、製品形状、数量、測定方法などを確認し、量産に適した品質管理方法をご提案します。
銀メッキの膜厚は何μmが適切ですか?
必要な膜厚は、用途、導電性、耐摩耗性、耐食性、使用環境などによって異なります。用途と要求性能を確認したうえでご相談ください。
銀メッキの膜厚・量産加工についてご相談ください
株式会社コダマでは、銀メッキの試作から量産加工まで対応しています。「銀メッキを2μm以上確保したい」「膜厚のばらつきを抑えたい」「複数箇所の膜厚を管理したい」「量産時の膜厚管理について相談したい」といったご相談にも対応しています。
図面、材質、製品サイズ、数量、要求膜厚、膜厚公差、使用用途などをお知らせいただければ、加工可否や加工方法を検討いたします。銀メッキの膜厚管理・試作・量産加工について、お気軽にお問い合わせください。
技術データについて
本ページに掲載している膜厚値は、株式会社コダマが実加工したサンプルを測定した結果です。掲載値は特定条件における実績データであり、すべての製品・形状・材質・加工条件について同等の結果を保証するものではありません。実際の加工仕様については、製品図面・材質・形状・数量・要求品質などを確認したうえでご提案します。
関連記事
無電解ニッケルメッキの膜厚バラツキを実測 パイプ外径・内径6ポイント×12個、計72点を測定
この銀メッキ記事の技術監修者:株式会社コダマ 児玉義弘 特級めっき技能士 実務経験30年以上
|
株式会社コダマ 専務取締役 児玉義弘 めっき加工の実務経験は30年以上。金メッキ、銀メッキ、スズメッキを中心とした工業用表面処理について、加工条件の検討、品質管理、不具合対策、技術相談に携わってきました。 大学卒業後、電子部品のめっき加工を得意とする東京都内のめっきメーカーで、金・銀・スズ・ニッケル・銅メッキの加工技術と品質管理を学びました。その後、株式会社コダマにて、製造現場、品質保証、営業、技術提案を経験しています。 本ページでは、銀メッキの膜厚管理に関する技術情報を確認・監修しています。 保有資格
主な専門分野
最終確認日:2026年7月23日 |
