メッキ加工後の表面に、針で突いたような小さな穴や、くぼみ状の欠陥が発生することがあります。一般的に、非常に小さな穴状の欠陥を「ピンホール」、比較的大きなくぼみ状の欠陥を「ピット」と呼びます。
しかし、実際の不良品では外観だけでピンホールとピットを明確に区別することが難しく、素材の巣穴、腐食孔、ガスの付着、異物、前処理不良など、さまざまな原因が考えられます。この記事では、メッキのピンホールとピットの違い、主な発生原因、原因を切り分ける方法、再発防止策について、図解・イラストを使いながら解説します。
メッキのピンホールとは
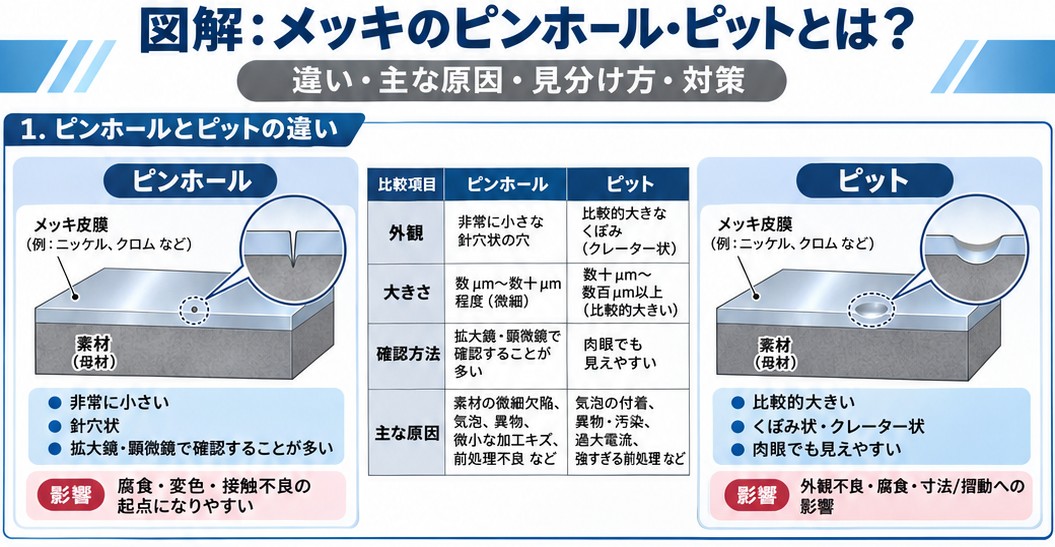
ピンホールとは、メッキ皮膜に生じる針穴状の微細な孔や素地まで達する欠陥のことです。黒点・白点・変色として見えたり、拡大鏡や顕微鏡でしか確認できなかったりします。素地まで達すると水分や腐食性物質が入り込み、腐食や変色の原因になります。特に金・銀・錫などの薄いメッキは多孔質になりやすく、素地との間で腐食が起きやすくなります。
特に金メッキ、銀メッキ、錫メッキなどの薄いメッキでは、下地や素材の状態が表面に影響しやすくなります。メッキ皮膜は薄くなるほど一般に多孔質になりやすく、皮膜の不連続部では素地との間に腐食が発生することがあります。
メッキのピットとは
ピットとは、メッキ表面にできる点状やクレーター状のくぼみです。ピンホールより大きく、肉眼で見えることが多いのが特徴です。メッキ中の水素ガスなどの気泡付着で析出が妨げられたり、素材にあった巣穴・腐食痕・加工キズ・異物などがメッキ後に目立ったりして発生します。
ピンホールとピットの違い
ピンホールとピットに厳密な寸法基準はなく、大きさ・形状・深さ・原因などから現場で呼び分けられ、同じ欠陥が別の名称で呼ばれることもあります。名称よりも重要なのは、欠陥がメッキ皮膜内にとどまっているか、素材まで達しているかを確認することです。
| 比較項目 | ピンホール | ピット |
|---|---|---|
| 外観 | 針穴状の小さな点 | クレーター状のくぼみ |
| 大きさ | 比較的小さい | 比較的大きい |
| 確認方法 | 拡大鏡や顕微鏡が必要な場合がある | 肉眼でも確認しやすい |
| 深さ | メッキ皮膜内または素地まで達する | メッキ皮膜や素材にくぼみがある |
| 主な原因 | 皮膜の多孔性、素材欠陥、異物、前処理 | ガス、素材の巣穴、腐食、異物 |
| 主な影響 | 腐食、変色、接触信頼性の低下 | 外観不良、腐食、寸法・摺動への影響 |
ピンホール・ピットが発生する主な原因
ピンホールやピットは、1つの原因だけで発生するとは限りません。素材、機械加工、研磨、前処理、メッキ液、電流条件、製品形状などを順番に確認する必要があります。
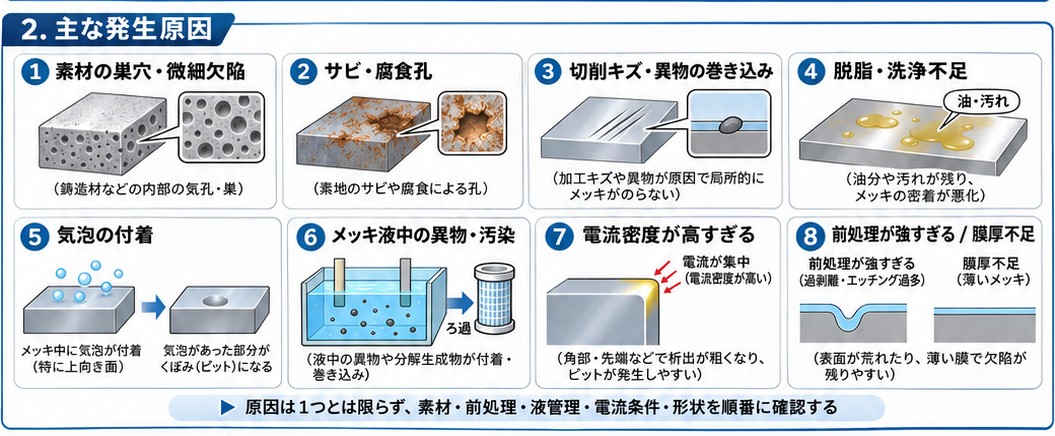
1.素材に巣穴や微細な欠陥がある
鋳物、ダイカスト、焼結金属などには、素材内部や表面に微細な巣穴が存在することがあります。メッキ加工前には目立たなかった巣穴が、研磨やエッチングによって開口し、メッキ後にピットとして現れる場合があります。
発生しやすい素材
-
アルミダイカスト ・ 亜鉛ダイカスト ・ 鋳鉄 ・ 鋳鋼
-
焼結金属 ・ 溶接品 ・ 肉盛り補修品
ピンホール・ピットの原因を見分ける方法
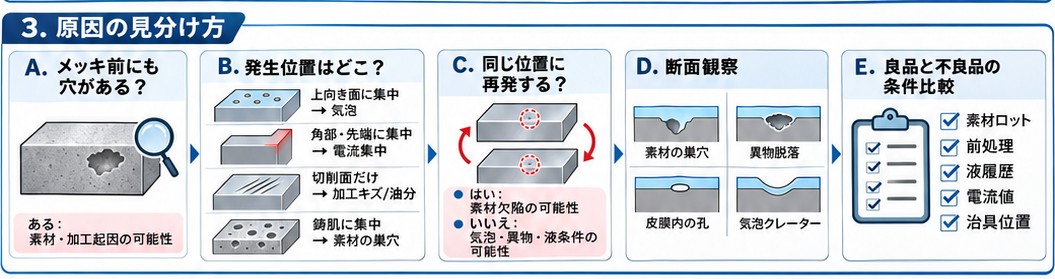
外観写真だけで原因を断定することはできません。次の項目を確認すると、原因を絞り込みやすくなります。
1.メッキ前にも穴があるか確認する
メッキ前から同じ位置に穴やくぼみがある場合は、素材や機械加工に原因がある可能性が高くなります。メッキ前後で同じ箇所を撮影すると、原因を切り分けやすくなります。
2.不良の発生位置を確認する
-
上向きの面に集中している → 気泡の滞留が疑われます。
-
角部や先端に集中している → 電流集中や高電流密度が疑われます。
-
切削面だけに発生している → 加工キズ、むしれ、切削油などが疑われます。
-
鋳肌部分に集中している → 素材の巣穴が疑われます。
-
製品全体にランダムに発生している → 液中異物、液汚染、洗浄不良などが疑われます。
3.同じ位置に再現するか確認する
メッキを剥離して再メッキしても同じ位置に発生する場合は、素材内部の巣穴や加工欠陥が原因である可能性があります。発生位置が毎回変わる場合は、気泡、異物、メッキ液、作業条件などを確認します。
4.断面を観察する
断面観察を行うと、欠陥がどこから発生しているか確認できます。
-
メッキ皮膜内だけの孔 ・ 素材まで達する孔 ・ 素材の巣穴から続く孔
-
異物脱落による孔 ・ 気泡によるクレーター
断面観察では、次のような切り分けができます。
-
素材内部から穴が続いている → 素材の巣穴
-
素材表面に異物が存在する → 洗浄不足または異物混入
-
メッキ皮膜だけが途切れている → 析出条件や皮膜の多孔性
-
滑らかなクレーター状になっている → 気泡付着の可能性
5.良品と不良品の処理条件を比較する
次の記録を比較します。「いつから」「どの製品だけ」「どの位置だけ」に発生したかを整理することが、原因究明の第一歩です。
-
素材ロット
-
加工日
-
前処理条件
-
メッキ槽
-
メッキ液の使用履歴
-
電流値
-
処理時間
-
製品の取り付け方向
-
治具位置
-
作業者
-
不良発生数
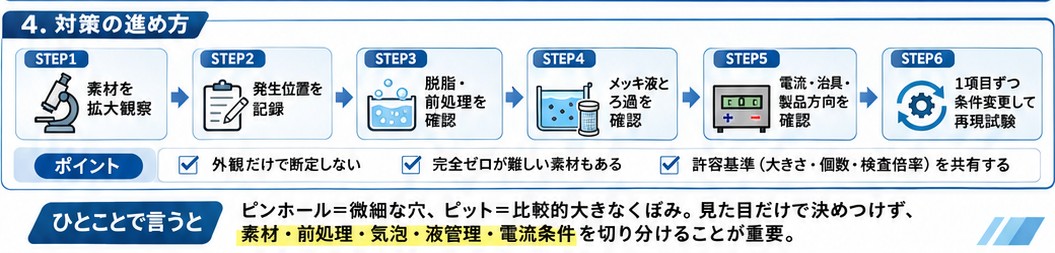
STEP1 素材をメッキ前に拡大観察する
-
素材の鋳造条件や成形条件を見直す
-
巣穴の少ない素材へ変更する
-
研磨や切削によって欠陥部を除去する
-
必要に応じて含浸処理を検討する
素材内部に存在する巣穴は、メッキ工程だけでは完全に改善できない場合があります。
STEP2.発生位置を記録・素材表面にサビや腐食孔がある
素材に発生した微細なサビや腐食を除去すると、その部分が穴状に残ることがあります。その上からメッキを行っても、くぼみの形状がそのまま残り、ピットのように見える場合があります。特に、長期間保管された鉄鋼部品や、切削油・洗浄液が残った部品では注意が必要です。
対策
-
素材を適切な環境で保管する
-
加工からメッキまでの期間を短くする
-
サビの程度に応じて研磨や再加工を行う
-
酸洗いを過剰に行わない
切削・研磨時のキズや異物の巻き込みなどがないか確認する
切削時に発生したむしれ、バリ、工具痕、研磨材の食い込みなどが、メッキ後に穴状の欠陥として現れることがあります。ショットブラスト材や研磨材が汚れていると、素材表面に異物を押し込んでしまう場合もあります。硬質クロムメッキのピットやピンホールについても、素材の微細な欠陥、汚れた研磨材、前処理不足などが原因候補として挙げられています。
対策
-
切削条件を見直す
-
切削工具の摩耗を確認する
-
研磨材やブラスト材を定期的に交換する
-
バフ研磨後のコンパウンドを完全に除去する
-
メッキ前に拡大観察する
STEP3.脱脂・洗浄不足など前処理を確認する
素材表面に油分、研磨剤、指紋、切削液などが残っていると、メッキ液が表面へ均一に接触できません。汚れが残った部分ではメッキの析出が妨げられ、ピンホール、ピット、未着、密着不良などが発生する場合があります。洗浄後の製品表面で水が膜状に広がらず、部分的にはじかれる場合は、油分が残っている可能性があります。
対策
-
素材と汚れに適した脱脂剤を使用する
-
脱脂液の濃度、温度、処理時間を管理する
-
電解脱脂を適切に行う
-
水洗工程を見直す
-
バフ研磨品は専用の洗浄工程を設定する
エッチングや酸洗いが強すぎる
素材表面を活性化するための酸洗いやエッチングが過剰になると、素材の結晶粒界、介在物、異種金属部分などが選択的に溶解する場合があります。その結果、メッキ前にはなかった微細な凹凸や穴が発生し、メッキ後にピットとして現れることがあります。
対策
-
酸濃度、温度、処理時間を見直す
-
素材に適した前処理を選定する
-
過剰な逆電解処理を避ける
-
前処理後の表面を拡大観察する
STEP4.メッキ液の状況・水素ガスなどの気泡が付着・ろ過の状況を確認する
電気メッキでは、製品表面で水素ガスが発生することがあります。発生した気泡が製品表面に付着すると、その部分へのメッキ析出が妨げられ、円形またはクレーター状のピットが発生する場合があります。特に、上向きの面、凹部、穴、溝、袋形状などは気泡が滞留しやすくなります。過去の研究でも、陰極を動かして気泡を離脱させ、ピットを防止する操作が記載されています。不良が上向きの面だけに集中している場合は、気泡の滞留が有力な原因候補になります。
対策
-
製品の取り付け方向を変更する
-
製品またはメッキ液を揺動させる
-
液のかくはん状態を見直す
-
電流密度を見直す
-
気泡が抜けやすい治具設計にする
メッキ液中に異物が混入している
メッキ液中のスラッジ、金属粉、ほこり、水酸化物などが製品表面へ付着すると、その部分を起点としてピットやブツが発生する場合があります。異物の上にメッキが析出した後、異物が脱落すると、穴状の欠陥が残ることもあります。
対策
-
メッキ液を連続ろ過する
-
フィルターを定期的に交換する
-
槽内や陽極袋を清掃する
-
治具からの異物落下を防止する
-
製品をメッキ槽へ入れる前に十分水洗する
メッキ液に有機物や不純物が蓄積している
光沢剤の分解生成物、油分、前処理液の持ち込み、金属不純物などがメッキ液へ蓄積すると、正常な析出が妨げられることがあります。その結果、ピット、ざらつき、曇り、焼け、密着不良などが発生する場合があります。無電解ニッケルメッキについても、メッキ液の化学組成や使用状態が、皮膜の多孔性や耐食性に影響するとされています。
対策
-
メッキ液を定期分析する
-
添加剤を適正範囲で管理する
-
活性炭処理などで有機不純物を除去する
-
前処理液の持ち込みを減らす
-
液の更新時期を管理する
STEP5.電流密度・治具や製品の方向を確認する
電流密度が高すぎると、水素ガスの発生が多くなり、ピットや焼け、ざらつきが発生しやすくなる場合があります。製品の角部や先端部など、電流が集中する場所だけに不良が発生している場合は、電流条件を確認します。
対策
-
電流密度を下げる
-
電流を段階的に上げる
-
製品と陽極の距離を調整する
-
遮蔽板や補助陰極を使用する
-
治具への取り付け位置を見直す
メッキ膜厚が不足している
メッキ皮膜が薄いと、素材表面の細かな凹凸や皮膜の微細孔を十分に覆えない場合があります。耐食性や電気的信頼性が必要な用途では、単に外観がきれいであるだけでなく、用途に応じた膜厚や下地メッキの設計が重要です。ただし、素材に大きな巣穴がある場合は、メッキを厚くするだけでは改善できないことがあります。下地メッキが不適切な場合に発生する剥離・密着不良についてはこちら
対策
-
要求性能に適した膜厚を設定する
-
膜厚分布を測定する
-
必要に応じて下地メッキを追加する
-
素材表面を平滑化する
-
低電流部の膜厚不足を確認する
ピンホール・ピットによって起こる問題
ピンホールやピットは、外観上の問題だけではありません。用途によっては、次のような不具合につながる可能性があります。特に腐食環境で使用する部品、電気接点、半導体関連部品、真空部品などでは、微細なピンホールでも問題になる場合があります。
-
素地金属の腐食
-
赤サビや白サビの発生
-
銀メッキや銅メッキの変色
-
電気接点の接触抵抗増加
-
はんだ付け性の低下
-
摺動部の摩耗
-
シール部からの液漏れ
-
精密部品の寸法不良
-
メッキ皮膜の剥がれ
-
薬液やガスの浸透
メッキ後にピンホールやピットを完全になくすことはできる?
素材や要求品質によっては完全な撲滅が難しく、特に鋳物・ダイカスト・焼結金属などの内部に空隙がある素材は、表面確認だけでは巣穴を把握しきれません。「ピンホール不可」といった曖昧な指示を避け、重要部品では写真付きの限度見本や検査倍率などを発注者とメッキ業者で事前に共有することが重要です。
-
外観基準
-
許容する欠陥の大きさ
-
許容する欠陥の個数
-
検査範囲
-
検査倍率
-
限度見本
-
必要な耐食性
-
必要な膜厚
-
使用環境
よくある質問
Q1.ピンホールと素材の巣穴は同じものですか?
同じではありません。ピンホールは主にメッキ皮膜に見られる微細な孔を指します。一方、巣穴は鋳造品やダイカスト品などの素材内部に存在する空隙です。ただし、素材の巣穴が表面に開口し、メッキ後にピンホールのように見えることがあります。
Q2.メッキを厚くすればピンホールはなくなりますか?
小さな凹凸や微細孔は、膜厚を増やすことで改善する場合があります。しかし、素材に大きな巣穴がある場合や、気泡、異物、洗浄不足が原因の場合は、メッキを厚くするだけでは根本的な対策になりません。
Q3.ピットが上面だけに発生するのはなぜですか?
メッキ中に発生した気泡が、上向きの面に滞留している可能性があります。製品の向き、揺動、かくはん、電流密度などを確認します。
Q4.メッキ前にはなかった穴が、メッキ後に発生しました
メッキ前に見えなかった素材内部の巣穴が、酸洗いやエッチングによって開口した可能性があります。また、メッキ中の気泡、異物、液汚染なども考えられます。メッキ前後の拡大写真や断面観察による確認が必要です。
Q5.写真だけで原因を判断できますか?
発生位置や形状から原因を推定することはできますが、写真だけで断定することは困難です。素材、加工方法、メッキ種類、前処理、膜厚、発生時期、使用環境などを確認する必要があります。
まとめ
ピンホールは針穴状の微細な孔、ピットは比較的大きなクレーター状のくぼみを指しますが、外観だけでは区別しにくく、素材欠陥・前処理・液管理・電流条件など原因は多岐にわたります。調査では、素材状態、発生位置と再現性、前処理、液・ろ過状態、電流条件・向き、必要に応じた断面観察を確認します。
ご相談の際は、写真に加えて素材・加工方法・メッキ種類・膜厚・発生位置・発生数をお知らせください。株式会社コダマでは現品確認や断面調査も含め、各工程から原因と対策を検討します。
