めっきとは?素材・目的・種類をイラスト図解でわかりやすく解説
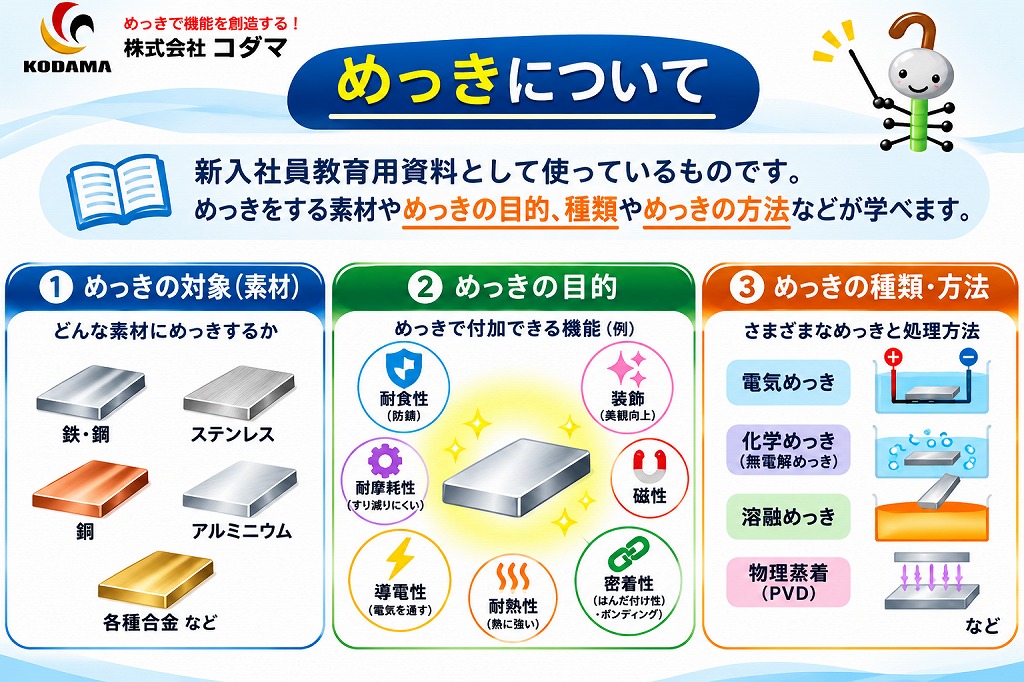
めっきとは、金属などの素材表面に機能を付加する表面処理のひとつです。 このページでは、めっきの対象となる素材、めっきを行う目的、 そして電気めっき・化学めっき(無電解めっき)・溶融めっき・物理蒸着(PVD)などの代表的な種類と方法を、 イラストでわかりやすく紹介しています! 【参考】めっき加工プロセス動画はこちらでご覧いただけます
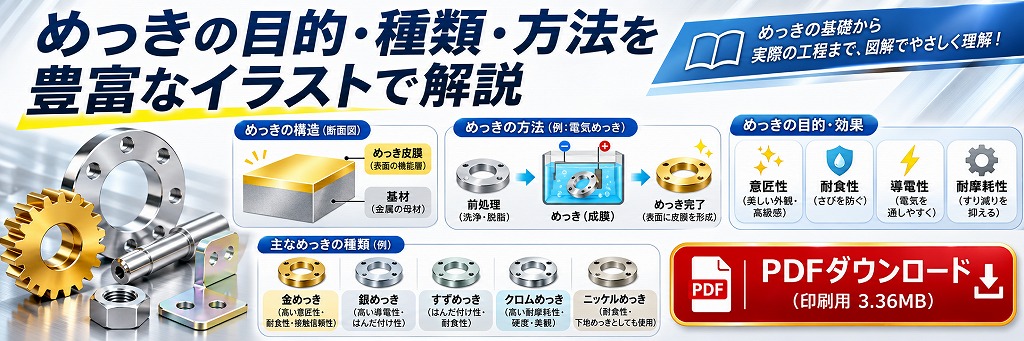
めっきの基礎知識を無料PDFで学ぶ 素材・目的・種類・方法を図解で解説。新人教育や社内研修にもおすすめ
コンテンツナビゲーション
| めっきとは?目的・種類 | 前処理と素材別の処理方法 | めっきで得られる11の機能 | めっき15種類の特徴と用途 |
| 電気めっき・無電解めっきの原理・違い | 表面処理の6つの分類 | その他の表面処理との比較 |
めっきの対象となる素材
めっきは、鉄・鋼、ステンレス、銅、アルミニウム、各種合金など、 さまざまな素材に対して行われます。
めっきの目的と付加できる機能
めっきの主な目的は、耐食性、防錆、装飾性、導電性、耐摩耗性、耐熱性など、 製品に必要な機能を付加することです。
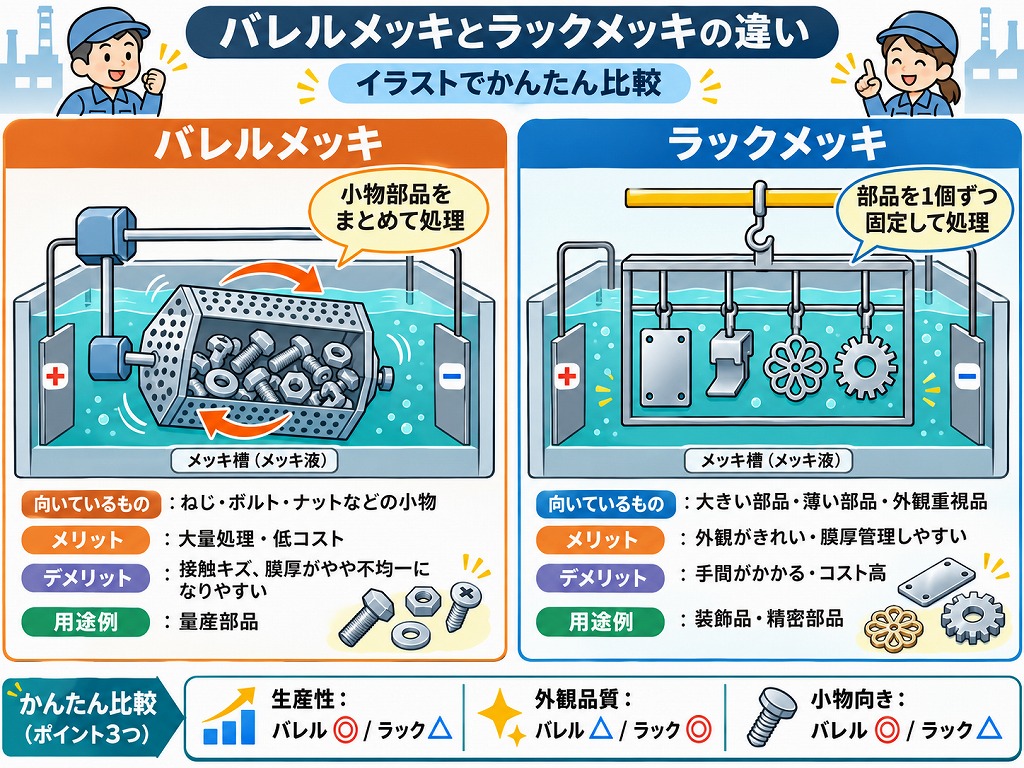
代表的なめっきの種類と方法・装置による加工方法の違い:バレルメッキとラックメッキ
代表的な処理方法には、電気めっき、化学めっき(無電解めっき)、 溶融めっき、物理蒸着(PVD)などがあります。
めっきの前処理とは?基本工程と素材別の処理方法を図解で解説
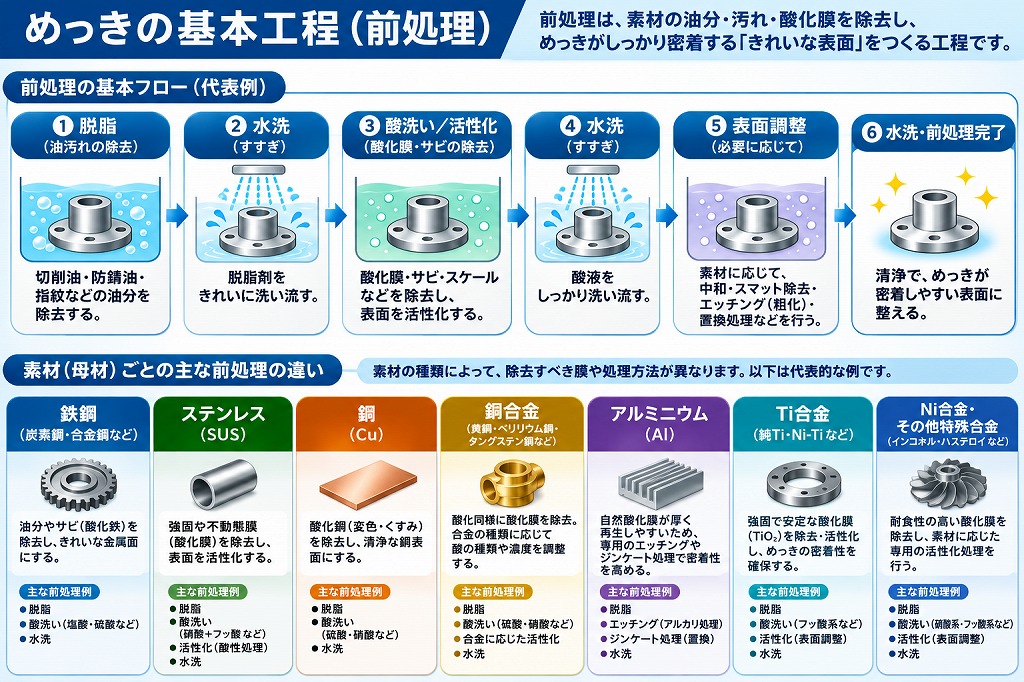
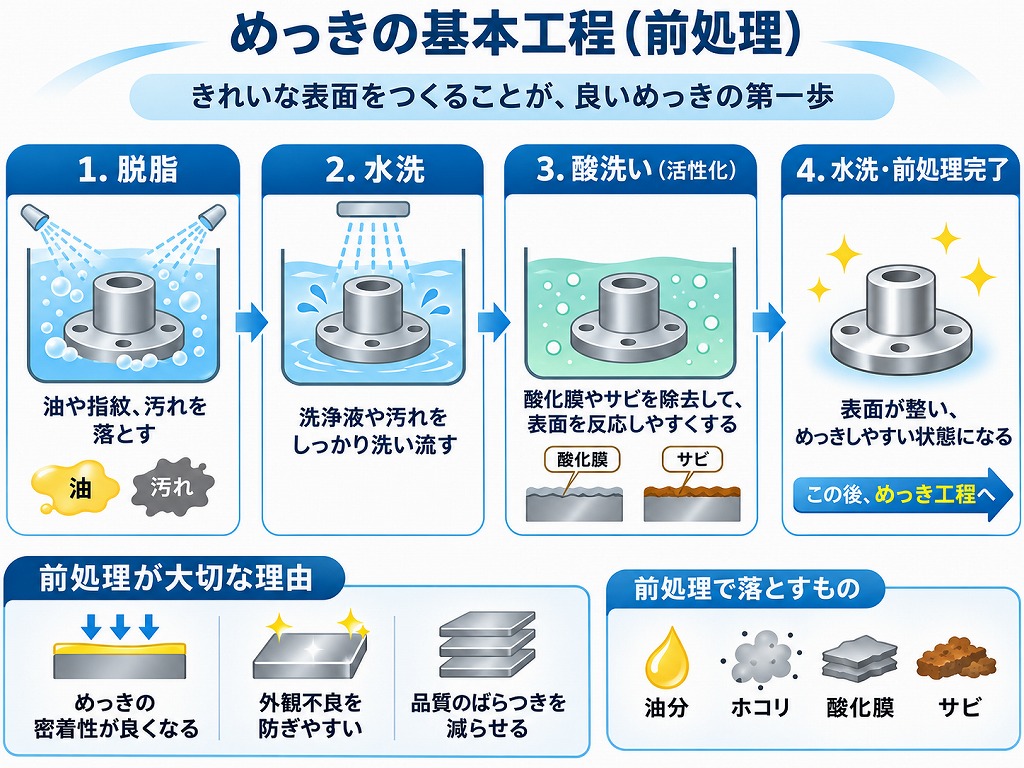
めっき加工において、前処理はめっきの密着性や品質を左右する重要な工程です。素材の表面に油分や汚れ、酸化膜などが残っていると、めっきのふくれ・はがれ・密着不良などの原因になることがあります。めっきの前処理では、一般的に脱脂・水洗・酸洗い(活性化)・表面調整などを行い、素材表面を清浄でめっきしやすい状態に整えます。
ただし、前処理の方法は素材によって異なります。鉄鋼、ステンレス、銅、銅合金、アルミニウム、チタン合金、ニッケル合金など、それぞれの素材特性に応じた適切な処理が必要です。
ここでは、めっきの基本的な前処理工程と、素材(母材)ごとの主な前処理の違いをイラストでわかりやすく解説します。
めっき前処理の基本的な流れ
めっきの前処理は、脱脂による油分の除去、水洗による薬液の洗い流し、酸洗い・活性化による酸化膜やサビの除去、必要に応じた表面調整などの工程から構成されます。これらの処理によって素材表面を整え、めっきが密着しやすい状態をつくります。コダマのメッキ加工の工程・プロセス 【参考】
素材によって異なるめっきの前処理方法
めっき加工では、素材の種類によって酸化膜の性質や薬液との反応性が異なるため、適切な前処理方法を選ぶことが重要です。
例えば、鉄鋼では油分やサビの除去、ステンレスでは不動態皮膜の除去・活性化、銅や銅合金では酸化膜の除去などを行います。また、アルミニウムではエッチングやジンケート処理、チタン合金やニッケル合金では素材に応じた専用の活性化処理が必要になる場合があります。チタン上に金メッキは可能?難素材メッキの処理実績
めっきの前処理が重要な理由
前処理が不十分な場合、めっきのふくれ、はがれ、ピット、未析出などの不良につながることがあります。めっき不良12種類の原因と対策|イラスト図解でわかりやすく解説 安定しためっき品質を確保するためには、素材の状態を確認し、適切な前処理を行うことが大切です。
めっき・表面処理の目的とは?耐食性・耐摩耗性・導電性など11の機能を図解で解説
表面処理とは、金属などの素材表面に加工を施し、製品に必要な機能や特性を付加する技術です。めっきも代表的な表面処理のひとつであり、耐食性(防錆)、装飾性、耐摩耗性、導電性、耐熱性、表面硬化など、さまざまな目的で利用されています。高耐食性を付与する無電解ニッケル【コダテクト】
また、低接触抵抗、ボンディング性、はんだ付け性、電磁波シールド性など、電子部品や精密機器に求められる機能を向上させるためにも表面処理が活用されています。ここでは、表面処理を行う主な目的と、製品に付加できる11の機能について、初心者の方にもわかりやすくイラストで解説します。
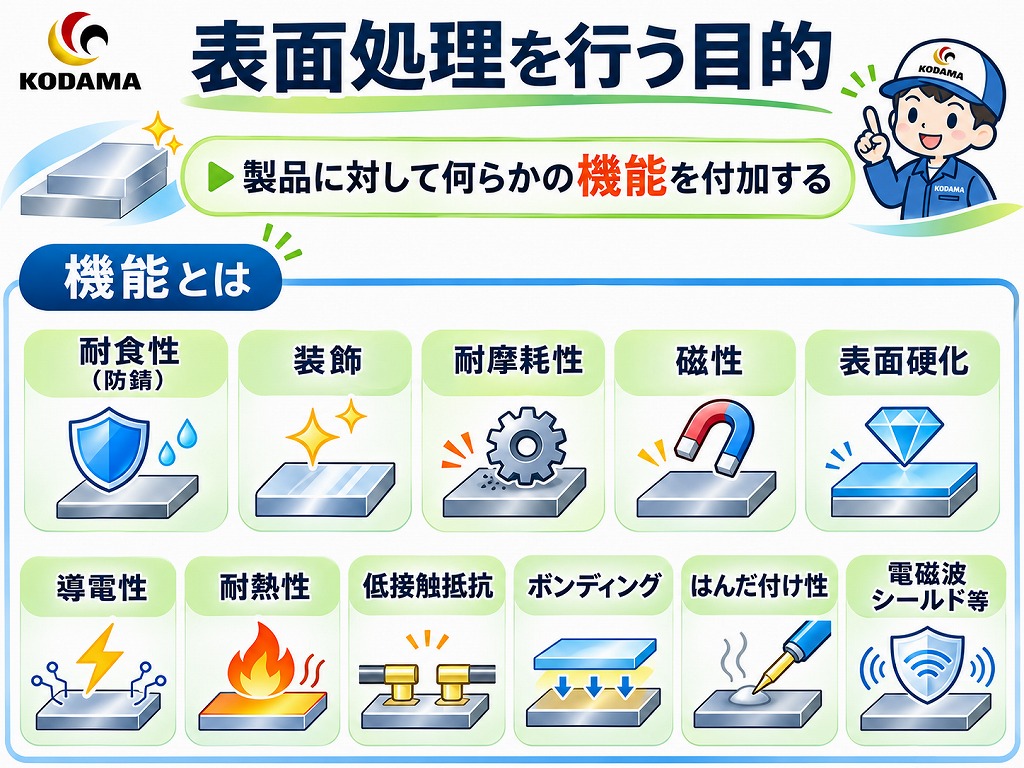
表面処理によって付加できる主な機能
表面処理は、製品の使用環境や用途に合わせて、素材表面の性能を向上させるために行います。主な機能として、以下の11項目があります。
-
耐食性(防錆):水分や腐食性物質によるサビ・腐食を抑え、製品の長寿命化を図ります。
-
装飾性:金属特有の光沢や色調を付与し、製品の外観品質を向上させます。
-
耐摩耗性:摩擦や摺動による摩耗を抑え、部品の耐久性を高めます。
-
磁性:用途に応じて、表面に磁気特性を持たせます。
-
表面硬化:表面の硬さを高め、傷や摩耗への耐性を向上させます。
-
導電性:電気を流しやすくし、電子部品や電気接点などの性能を高めます。
-
耐熱性:高温環境で求められる表面特性を付与し、製品の耐久性向上に役立てます。
-
低接触抵抗:接点部分の電気抵抗を小さくし、安定した電気的接続を実現します。
-
ボンディング性:ワイヤーボンディングなどの接合に適した表面を形成します。
-
はんだ付け性:はんだの濡れ性を改善し、電子部品などの接合を容易にします。
-
電磁波シールド性:電磁波によるノイズの影響を抑え、電子機器の安定動作に役立てます。
これらの機能は、すべての表面処理で得られるわけではありません。素材の種類、処理方法、膜厚、使用環境などによって得られる性能が異なるため、目的に応じた適切な表面処理の選定が重要です。
表面処理の目的に合わせためっきの選び方
例えば、防錆や耐食性を重視する場合は亜鉛めっきや無電解ニッケルめっき、耐摩耗性を重視する場合は硬質クロムめっきなどが候補になります。また、導電性や低接触抵抗が求められる電子部品には金めっきや銀めっき、はんだ付け性を重視する場合には錫めっきなどが利用されています。製品に必要な機能を明確にすることで、適切なめっきの種類や表面処理方法を選定しやすくなります。
図面・写真を添えてお問い合わせください。形状や素材に合わせて最適な仕様をご提案します。
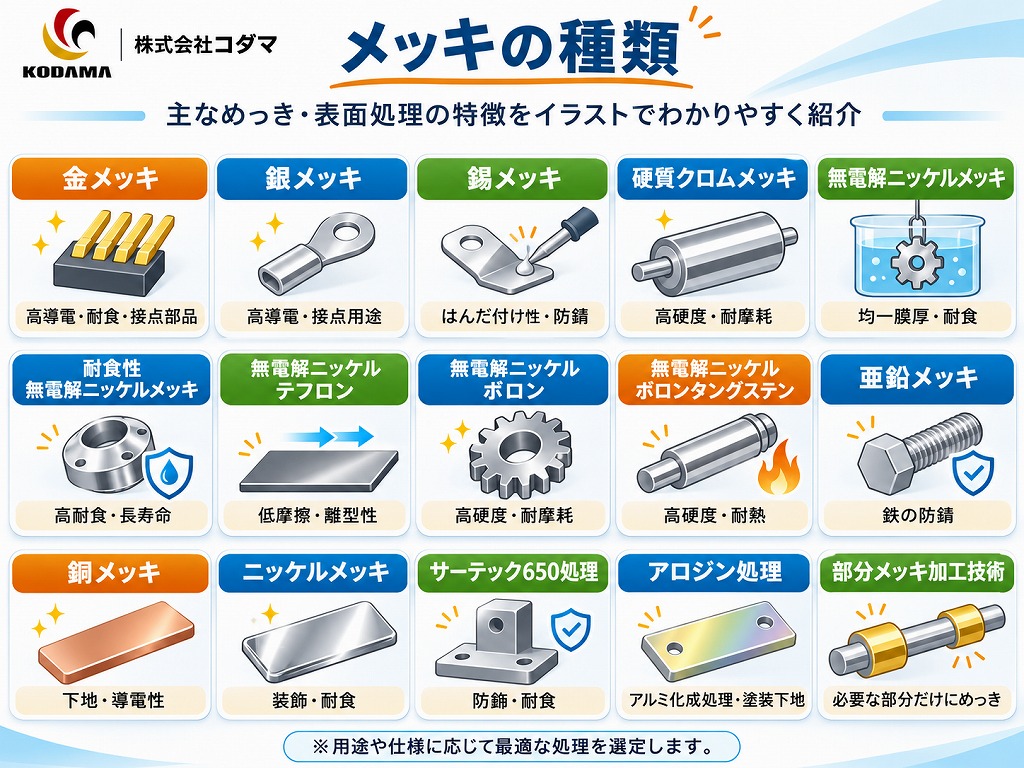
メッキの種類と特徴を一覧で比較|金・銀・錫・ニッケルなど15種類を図解
メッキには、金メッキ、銀メッキ、錫メッキ、ニッケルメッキ、硬質クロムメッキ、無電解ニッケルメッキなど、さまざまな種類があり、それぞれ特徴や用途が異なります。ここでは、代表的なメッキ・表面処理15種類の特徴や用途をイラストでわかりやすく解説します。製品に適したメッキ選びにお役立てください。
メッキの選び方・メッキ加工事例を見る
メッキは、製品に求められる性能や使用環境に応じて選定することが重要です。代表的なメッキの特徴と用途を紹介します。
-
耐食性や低接触抵抗の信頼性なら金メッキ、電子部品や電気接点などに使用されます。
-
最高の導電性なら銀メッキ、高い導電性を持ち、電気接点や通電部品などに利用されます。
-
はんだ付け性には錫メッキ、電子部品や車載製品などに使用されます。
-
高硬度と耐摩耗性を重視するなら硬質クロムメッキ、機械部品や摺動部品などに利用されます。
-
複雑な形状でも比較的均一な膜厚を得たいなら無電解ニッケルメッキ、精密部品などに使用されます。
-
耐食性を重視して、均一な膜厚を得たいなら耐食性 無電解ニッケルメッキ コダテクト、金型や設備部品などに利用されます。
-
低摩擦性や離型性や滑りを得たいなら無電解ニッケルテフロン、摺動部品や金型などに利用されます。
-
無電解ニッケルボロン:高硬度や耐摩耗性を求める部品に利用されます。
-
耐熱性を重視するなら無電解ニッケルボロンタングステン、硬さや耐摩耗性などを重視する特殊用途で検討されます。
-
リーズナブルなお値段で防錆をするなら亜鉛メッキ、鉄鋼製品の防錆を目的として広く利用されています。
-
浸炭防止するなら銅メッキ、導電性の付与や下地メッキなどに使用されます。
-
ニッケルメッキ:装飾性、耐食性、下地処理などを目的として利用されます。
-
アルミニウムの耐食性向上や塗装下地処理ならアロジン処理・サーテック650処理
-
製品全体ではなく、必要な部分に限定してメッキを施したいなら部分メッキ加工技術
※サーテック650処理とアロジン処理は、金属皮膜を析出させる一般的なメッキとは異なる化成処理です。
無電解めっきと電気めっきの原理とは?仕組みや違いを図解でわかりやすく解説
めっきには、化学反応で金属皮膜を形成する「無電解めっき」と、電気の力で金属を析出させる「電気めっき」があります。無電解めっきは複雑な形状にも比較的均一な膜厚を形成しやすく、電気めっきは金・銀・銅・ニッケルなど幅広い金属に利用されています。ここでは、両者の基本原理や特徴、違いをイラストでわかりやすく解説します。
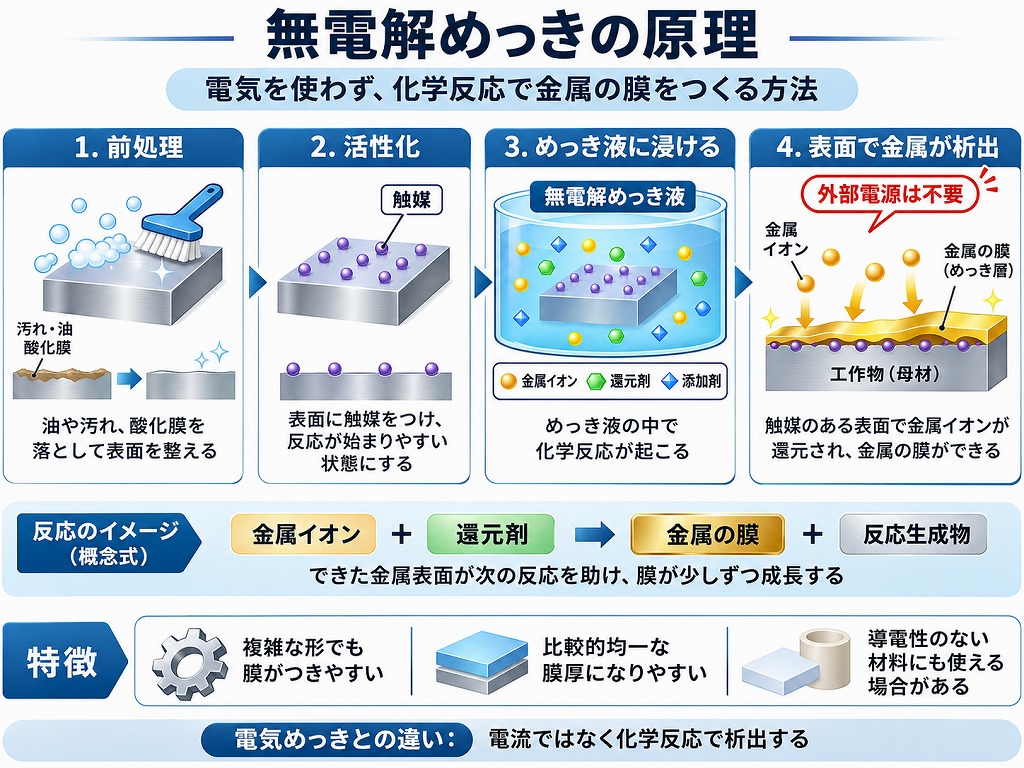
無電解めっき(化学めっき)の原理と仕組み
無電解めっきとは、外部電源を使わず、還元剤の化学反応によって金属皮膜を形成する表面処理技術です。代表的な無電解ニッケルめっきでは、金属イオンが還元され、製品表面に皮膜が析出します。複雑な形状や凹部にも比較的均一な膜厚を形成しやすく、精密機械部品や金型、電子部品などに利用されています。
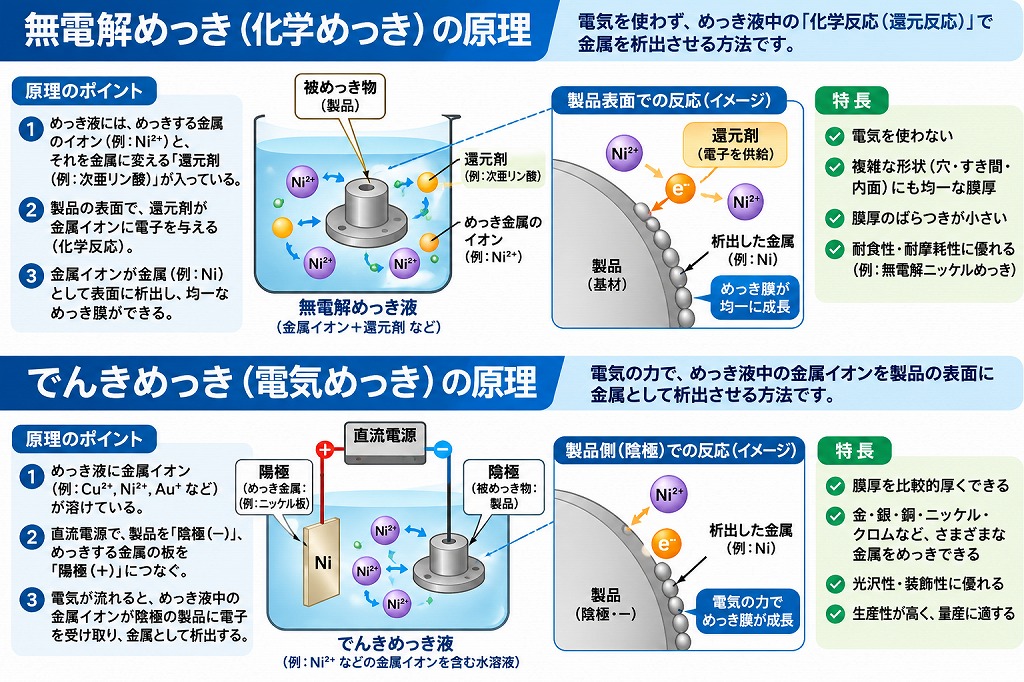
電気めっきの原理と仕組み
電気めっきとは、直流電流を利用して金属イオンを還元し、製品表面に金属皮膜を形成する技術です。製品を陰極(マイナス極)として電流を流し、金属を析出させます。金・銀・錫・銅・ニッケル・硬質クロムめっきなどに利用され、電流密度やめっき時間を調整することで、目的に応じた膜厚や表面特性を得ることができます。
無電解めっきと電気めっきの違い
無電解めっきは、化学反応を利用して複雑な形状にも均一な膜厚を形成しやすい方法です。一方、電気めっきは電流で膜厚を調整できますが、製品形状によってばらつきが生じる場合があります。用途や要求性能に応じた選定が重要です。
|
比較項目 |
無電解めっき |
電気めっき |
|---|---|---|
|
析出原理 |
還元剤による化学反応 |
外部電源による電気化学反応 |
|
外部電源 |
不要 |
必要 |
|
膜厚の均一性 |
比較的均一 |
電流分布によって差が生じやすい |
|
複雑形状への対応 |
凹部や内部にも析出しやすい |
電流が集中する部分で厚くなりやすい |
|
主な処理例 |
無電解ニッケル、無電解銅 |
金、銀、錫、ニッケル、銅、硬質クロム |
|
主な用途 |
精密部品、金型、機械部品 |
電子部品、装飾部品、機械部品 |
※いずれも一般的な特徴です。膜厚や処理可能な形状は、めっき液の種類や処理条件によって異なります。
表面処理の種類と分類とは?めっき・エッチング・化成処理など6つの方法を図解
表面処理とは、材料の表面に加工を施し、耐食性や耐摩耗性などの機能を付加する技術です。めっき・塗装による皮膜形成、エッチング・研磨による形状変更、化成処理や熱処理による表面改質など、さまざまな方法があります。ここでは、代表的な表面処理を6つに分類し、それぞれの特徴や処理方法をイラストでわかりやすく解説します。
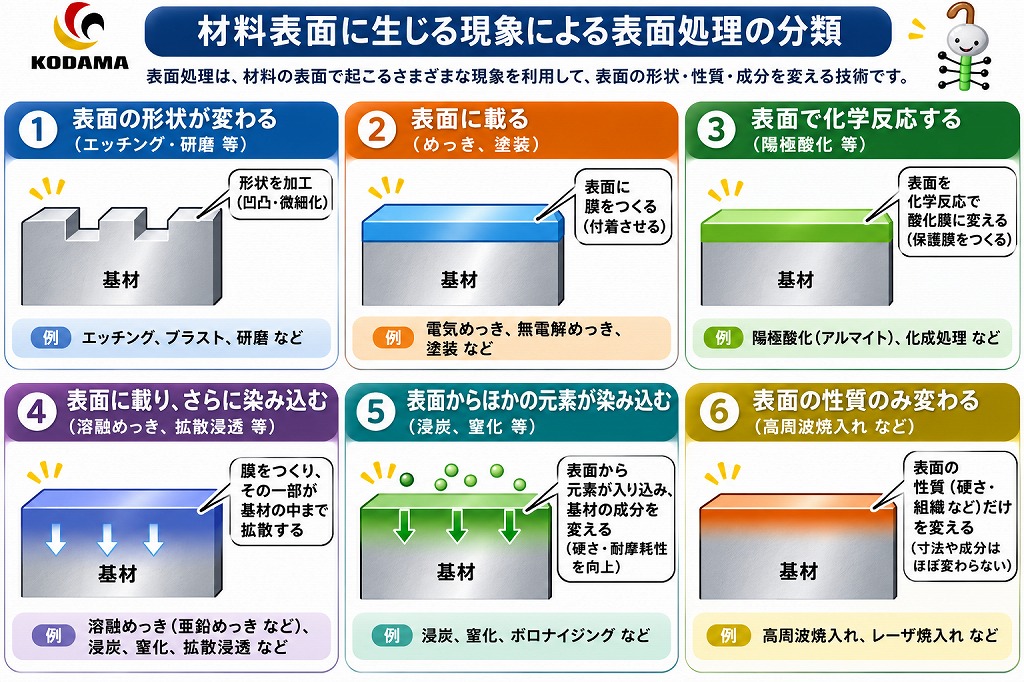
表面処理は材料表面の変化によって6つに分類できる
表面処理は、加工によって材料表面にどのような変化が起こるかという観点から、次の6つに大きく分類できます。
① 表面の形状を変える処理(エッチング・研磨など)
エッチングや研磨、ブラスト加工などによって、材料表面の凹凸や粗さ、形状を変化させる方法です。表面の平滑化、微細加工、塗装やめっきの下地調整など、さまざまな目的で利用されます。
② 表面に新たな皮膜を形成する処理(めっき・塗装など)
素材の表面に金属や樹脂などの皮膜を形成し、耐食性、導電性、装飾性、耐摩耗性などの機能を付加する方法です。代表例として、電気めっき、無電解めっき、塗装などがあります。
③ 表面で化学反応を起こす処理(陽極酸化・化成処理など)
材料表面で化学反応や電気化学反応を起こし、素材の表面を酸化皮膜や化成皮膜などに変化させる方法です。代表例として、アルミニウムの陽極酸化処理(アルマイト)やリン酸塩処理などがあり、耐食性や塗装密着性の向上などを目的として利用されます。
④ 表面に皮膜を形成し、元素を拡散させる処理(溶融めっき・拡散浸透など)
材料表面に金属層を形成するとともに、一部の元素が基材へ拡散し、合金層や拡散層を形成する処理です。溶融亜鉛めっきなどでは、処理条件によって鉄と亜鉛の合金層が形成されます。
⑤ 表面から元素を浸透させる処理(浸炭・窒化など)
材料の表面から炭素や窒素などの元素を浸透・拡散させ、表面付近の組成や組織を変化させる方法です。耐摩耗性や疲労強度の向上などを目的として利用されます。
⑥ 表面の性質や組織を変える処理(高周波焼入れなど)
高周波焼入れやレーザー焼入れなどによって、主に材料表面の金属組織や硬さを変化させる方法です。素材の表面を硬くし、耐摩耗性や耐疲労性の向上を図ります。
※これらは表面に生じる現象を理解するための代表的な分類です。実際の処理では、皮膜形成、化学反応、元素拡散など複数の現象が同時に起こる場合もあります。
めっきとその他の表面処理の違い
|
表面処理 |
主な仕組み |
主な目的 |
|---|---|---|
|
めっき |
素材表面に金属皮膜を形成 |
耐食性・導電性・耐摩耗性 |
|
研磨 |
表面を削り、平滑化する |
表面粗さの改善・光沢 |
|
エッチング |
化学反応などで表面を除去 |
微細加工・表面形状の調整 |
|
化成処理 |
表面を化学反応で皮膜に変化 |
耐食性・塗装下地 |
|
浸炭・窒化 |
元素を表面から浸透させる |
表面硬化・耐摩耗性 |
|
高周波焼入れ |
加熱・冷却により表面組織を変化 |
表面硬化・耐疲労性 |
図面・写真を添えてお問い合わせください。形状や素材に合わせて最適な仕様をご提案します。
