切削加工のノズル製品に硬質クロムメッキ加工事例
ノズルのように段差や首下を持つ切削加工部品では、製品形状によって電流密度に差が生じ、軸部の首下や段差付近に硬質クロムメッキが付きにくくなる「つき回り不良」が発生しやすくなります。本製品は、鉄製の切削加工ノズル(φ30×L40)に下地研磨を行い、膜厚8μmの硬質クロムメッキを施工した事例です。
硬質クロムメッキは電気メッキのため、外周部や端部など電流が集中しやすい部分にはメッキが析出しやすい一方、首下・段差部など電流が回り込みにくい部分では膜厚が薄くなりやすくなります。そこでコダマでは、製品形状とメッキの付きにくい位置を確認し、首下部分まで電流が届きやすくなるようラッキング方法を工夫して硬質クロムメッキ加工を行いました。
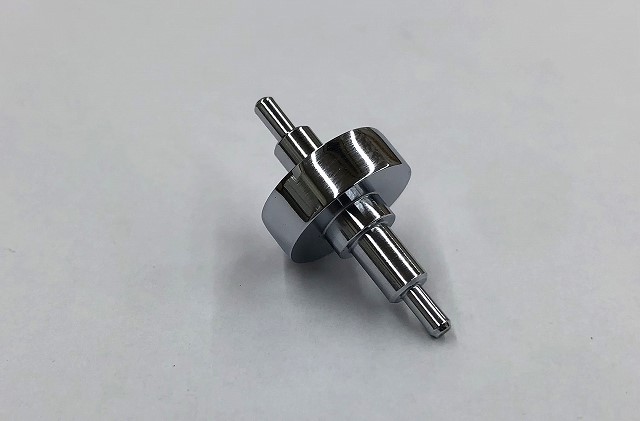
硬質クロム加工事例 (フッ化物浴)膜厚8μm (下地研磨あり) ノズル製品
同じような硬質クロムメッキ加工をご検討されていますか? この硬質クロムについて相談する
| 素材 |
鉄 |
| メッキの種類 |
硬質クロムメッキ 膜厚8μm(下地 研磨加工あり) |
| 処理方法 | ラックメッキ処理 |
| お客様 | 切削加工メーカー様 |
| サイズ |
30φ×L40 |
| 硬質クロムメッキ加工時の注意した点 ・ 技術のポイント |
技術のポイント・ノズルの首下・段差部への硬質クロムメッキのつき回りを考慮 硬質クロムメッキでは、単に処理時間や電流値を管理するだけでなく、製品形状によって「どこに電流が集中するか」「どこまで電流が回り込むか」を考えることが重要です。 特にノズル、シャフト、軸物、段付き部品などでは、首下や段差部へのつき回りと、外周部・端部への過剰析出のバランスを考慮したラッキングが品質を左右します。 コダマでは、製品形状ごとにメッキの付きやすい部分・付きにくい部分を見極め、ラッキング方法を工夫することで、複雑形状の切削加工部品にも安定した硬質クロムメッキ加工を行っています。 硬質クロムメッキの技術紹介はこちら |